


 English
 русский
 Español
 عربى

Как штамповать металл? Понятное пошаговое руководство по промышленной штамповке металлов
Как штамповать металл? Понятное пошаговое руководство по промышленной штамповке металлов
Штамповка металла — это процесс помещения плоского листового металла — в виде заготовки или рулона — в штамповочный пресс, где инструмент и поверхность штампа придают металлу желаемую форму. Это высокоскоростной, повторяемый производственный метод, используемый для производства всего: от автомобильных панелей кузова до компонентов аэрофритюрниц, и понимание того, как он работает, может помочь OEM-производителям, специалистам по закупкам и дизайнерам продуктов принимать обоснованные решения о поиске запчастей. Вот разбивка реального процесса: от выбора материала до окончательной проверки качества.
Основной принцип: пресс-форма = форма
Фундаментальный ответ на вопрос «как штамповать металл» прост: штамповочный пресс прикладывает силу через фигурную матрицу к куску листового металла, заставляя металл пластически деформироваться в полость матрицы. Штамповочный комплект состоит из двух половин — пуансона и полости штампа. Пуансон движется вниз, проталкивая металл в полость, в результате чего получается деталь, соответствующая геометрии штампа. Эту операцию можно выполнять за один ход или в последовательной серии станций для сложных деталей.
Существует несколько распространенных операций штамповки, включая вырубку (вырезание плоской формы), гибку (формирование углов), чеканку (печать мелких деталей) и глубокую вытяжку (формирование глубоких чашеобразных форм). Выбор операции зависит от геометрии детали и свойств материала. Большинство промышленных деталей требуют сочетания этих этапов в прогрессивной установке штампа.
Шаг 1: Выбор и подготовка материала
Штамповка начинается с правильного металла. Обычно используемые материалы включают низкоуглеродистую сталь, нержавеющую сталь, алюминий, латунь, медь и различные сплавы. Сырье поставляется в рулонах (для автоматизированной подачи больших объемов) или в виде предварительно нарезанных заготовок (для небольших объемов). Толщина материала, прочность на разрыв и свойства относительного удлинения напрямую влияют на конструкцию штампа и мощность пресса. Например, для глубокой вытяжки требуется материал с хорошей пластичностью, а для высокопрочной стали, используемой в деталях автомобильных конструкций, требуется более сильный пресс и тщательный зазор матрицы.
После выбора материала его обычно очищают и смазывают. Смазка уменьшает трение между металлом и матрицей, предотвращает истирание и помогает продлить срок службы инструмента. Затем рулон или заготовка подаются в пресс, часто с помощью автоматических податчиков, которые обеспечивают точное позиционирование для каждого хода.
Шаг 2. Проектирование штампа и подготовка оснастки
Прежде чем штамповать какой-либо металл, необходимо спроектировать и изготовить набор штампов. Это самая ответственная и дорогая часть процесса штамповки. Инженеры-конструкторы штампов анализируют чертеж детали, учитывают такие факторы, как радиусы изгиба, углы уклона, компенсация упругого возврата и поток материала. Для прогрессивных штампов несколько станций объединены в один инструмент: первая станция может пробивать пилотные отверстия, следующая станция вырубает контур, затем следует серия станций гибки и формовки, и, наконец, деталь отделяется от несущей полосы.
Твердость инструментальной стали, качество поверхности и покрытие (например, TiN или CrN) выбираются так, чтобы выдерживать повторяющиеся удары и износ. Хорошо спроектированная матрица может производить миллионы деталей в пределах допуска, прежде чем потребуется техническое обслуживание. Для производства в небольших объемах можно использовать более простые однопозиционные штампы или штампы переноса.
Такие компании, как Yuyao Hongli Photoelectric Co., Ltd., с более чем 20-летним опытом работы, имеют несколько штамповочных цехов, оборудованных для обработки как стандартных, так и нестандартных штампов. Их продуктовая линейка включает прецизионные штампованные детали, контейнеры глубокой вытяжки и гибочные детали, все они производятся с использованием оптимизированных инструментов. Узнайте больше о различные виды штампованных деталей и их применение в материалах в нашем разделе новостей отрасли.
Шаг 3. Процесс штамповки — от заготовки к формованной детали
После установки штампа и подачи материала пресс работает с заданной скоростью и длиной хода. Механические прессы используют маховик и систему сцепления для обеспечения высокой скорости (до сотен ходов в минуту), тогда как гидравлические прессы обеспечивают переменное усилие и лучше подходят для глубокой вытяжки или тяжелой формовки. Обычно процесс следует такой последовательности:
- Гашение: Первый разрез отделяет заготовку от рулонной ленты. Слизняк (отходы) выбрасывается.
- Пирсинг: Отверстия или прорези создаются для сборки или выравнивания.
- Гибка/Формирование: Металл изгибается по прямой линии или формируется в виде кривой. Гнущиеся детали, такие как
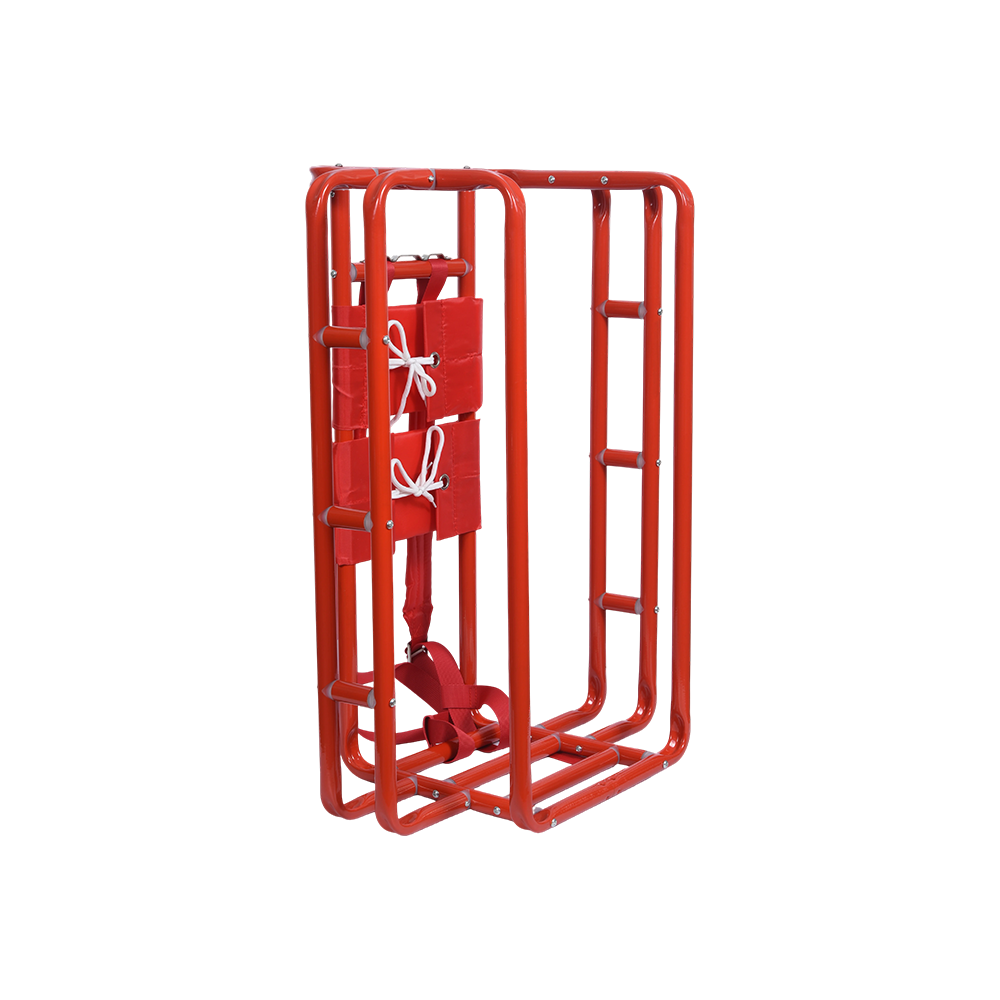 Красные изогнутые детали с тканевыми ремнями Благодаря антикоррозийному покрытию и настраиваемой геометрии эти детали сочетают штамповку с текстильной сборкой. Они представляют собой практический пример штампованного изделия, адаптированного для функционального и эстетического применения. Посмотреть продукт → с красным тканевым ремешком покажите, как можно комбинировать изгибы с дополнительными креплениями для готовых сборок.
- Глубокий рисунок: Металл втягивается в полость, создавая бесшовную чашеобразную геометрию. Это характерно для контейнеров, корпусов и компонентов кухонной техники. Например, глубоко вытянутые контейнеры с крышками или вырезами используются в корпусах оборудования и решениях для хранения.
- Обрезка/отбортовка: Излишки материала обрезаются, а края окантовываются для прочности или сборки.
Каждая операция должна быть точно рассчитана, а материал должен течь, не рваться и не сморщиваться. Отрывы, утончения или пружинение являются распространенными дефектами, которые конструкторы штампов устраняют за счет правильных радиусов, натяжных валиков и регулировки прижимной подушки.
В случае деталей глубокой вытяжки ключевым параметром является соотношение глубины к диаметру. Детали с глубокими полостями обычно требуют нескольких этапов волочения с промежуточным отжигом, если материал значительно упрочняется. Наш 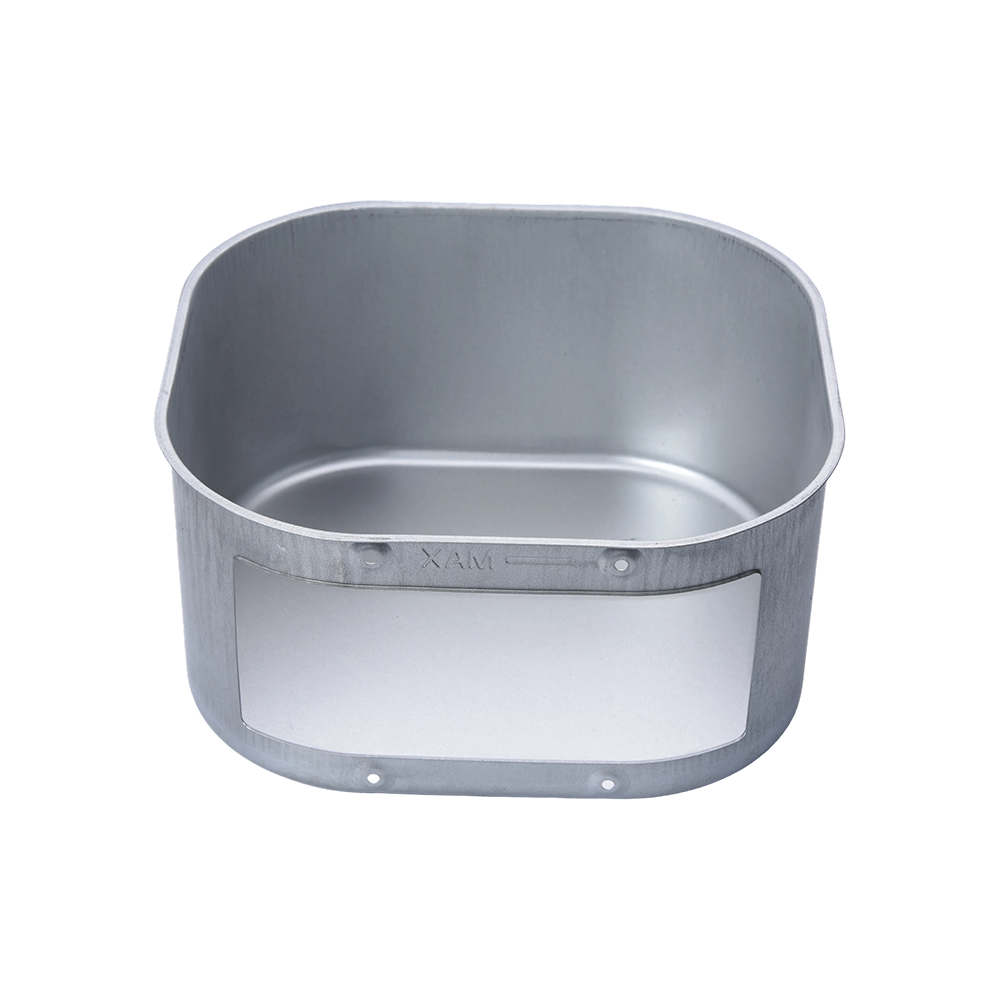 Глубокий квадратный контейнер с вырезами Благодаря глубокой вытяжке этот контейнер имеет цельную цельную конструкцию с настраиваемыми вырезами для вентиляции или сборки. Он иллюстрирует управление потоком материала, необходимое для сложных геометрических форм. Посмотреть продукт → является примером продукта глубокой вытяжки, который имеет квадратную форму с точными вырезами, геометрию, которая требует тщательного контроля потока материала.
Шаг 4. Вторичные операции — сварка, сборка, обработка поверхности.
Не все штампованные детали выходят из пресса готовыми к использованию. Многие требуют вторичных операций:
- Сварка или клепка для соединения нескольких штампованных деталей.
- Нарезание резьбы или нарезание резьбы для отверстий для крепежа.
- Отделка поверхности например, гальваническое покрытие, покраска или порошковое покрытие для обеспечения коррозионной стойкости и эстетики.
- Сборка прикрепленных компонентов, таких как тканевые ремни, ручки или электронные детали.
Штампованные детали аксессуаров для кухонных приборов часто подвергаются очистке и обработке поверхности, чтобы соответствовать стандартам безопасности при контакте с пищевыми продуктами. Например, сменный противень для фритюрниц должен иметь антипригарное покрытие и гладкие края, чтобы предотвратить появление царапин. Точно так же автомобильные штампованные детали требуют строгих допусков по размерам и часто подвергаются дополнительной обработке для защиты от ржавчины.
Портфель продуктов Юяо Хунли охватывает множество таких вторичных процессов. Их 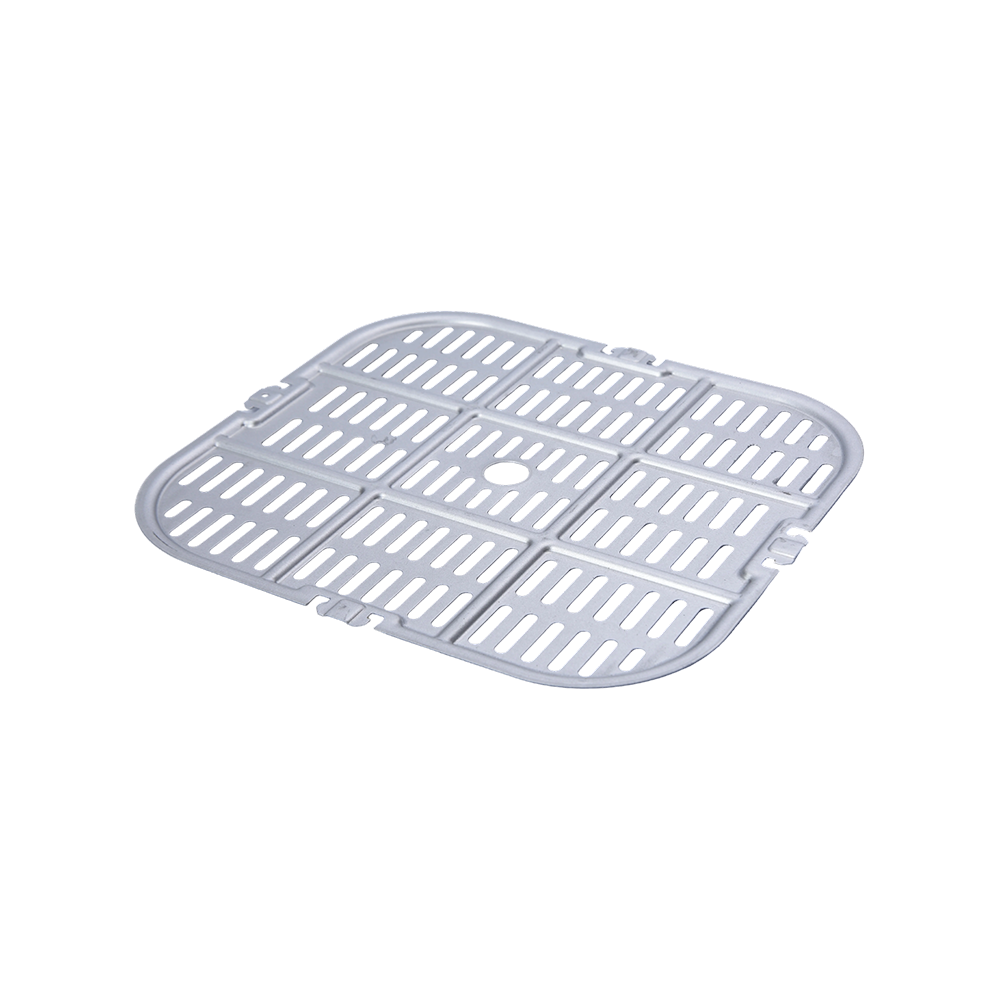 Противень для выпечки в аэрофритюрнице Этот поднос представляет собой штампованную деталь, в дальнейшем переработанную в функциональный кухонный аксессуар, отличающийся теплопроводностью и перфорацией для циркуляции воздуха. Он иллюстрирует, как вторичные операции завершают штампованный компонент. Посмотреть продукт → является наглядным примером штампованной детали, которая подвергается дальнейшей обработке и становится полноценным функциональным компонентом для конечного потребителя.
Шаг 5: Контроль качества и допуски
Последний шаг в обеспечении надежной штамповки металла — это осмотр. Измерения размеров с использованием КИМ (координатно-измерительных машин), оптических компараторов или датчиков годности/негодности проверяют важные характеристики. Испытания на твердость проверяют консистенцию материала. Визуальный осмотр на наличие поверхностных дефектов, заусенцев и трещин также является стандартным. Для деталей глубокой вытяжки измеряется распределение толщины стенок, чтобы исключить чрезмерное утонение.
Статистический контроль процесса (SPC) используется на линиях большого объема для контроля силы прессования, толщины материала и износа матрицы в режиме реального времени. Допуски для типовых штампованных деталей составляют от ±0,1 мм до ±0,5 мм в зависимости от материала и сложности. Штампованные детали, обработанные с высокой точностью, могут обеспечить еще более жесткие допуски за счет операций вторичной обработки.
Чтобы узнать, насколько компоненты глубокой вытяжки сравниваются с деталями из листового металла с точки зрения прочности и стоимости, прочитайте наше подробное сравнение: почему компоненты глубокой вытяжки могут превосходить изготовленные детали из листового металла .
Реальные приложения в разных отраслях
Штамповка металла не является универсальным процессом. Одна и та же основная технология адаптируется к самым разным отраслям:
- Автомобильная промышленность: К штампованным деталям из листового металла для автомобилей относятся панели кузова, кронштейны, элементы усиления конструкции и компоненты под капотом. Штамповка из высокопрочной стали имеет решающее значение для безопасности при столкновении.
- Кухонная техника: Компоненты аэрофритюрниц, опорные плиты духовок, детали моек и основания посуды изготавливаются методом штамповки и глубокой вытяжки. Большой объем и чувствительность к затратам в производстве бытовой техники делают штамповку предпочтительным методом.
- Электроника и Мебель: Штампованные детали шасси, крышки, монтажные кронштейны и тонкие миниатюрные детали для электронных устройств. Возможность быстрого изготовления сложных форм делает штамповку идеальной для бытовой электроники.
- Хранение и контейнеры: Глубоко вытянутые контейнеры с ручками, крышками или вырезами для промышленного хранения, упаковки или корпусов компонентов.
Каждое применение предъявляет разные требования к материалу, допускам и вторичной отделке. Понимание процесса штамповки помогает инженерам выбрать правильного поставщика и избежать распространенных ошибок, таких как недооценка стоимости оснастки, заказ материалов с недостаточной формуемостью или игнорирование эффекта упругого возврата в изогнутых деталях.
Вывод: штамповка — это баланс искусства и инженерии
По своей сути штамповка металла — это просто прессование листового металла в штамп. Но настоящий ответ на вопрос «как штамповать металл» предполагает глубокое взаимодействие материаловедения, проектирования инструментов, механики прессов и контроля качества. Для OEM-производителей и разработчиков продукции партнерство с опытным производителем, предлагающим широкий спектр возможностей — от простых плоских заготовок до сложных контейнеров глубокой вытяжки и аксессуаров для кухонной техники — может упростить цикл разработки продукта и обеспечить стабильное качество деталей. Выбрав подходящего партнера по штамповке, вы получите доступ к накопленным за десятилетия знаниям о том, что работает, а что нет, экономя время и снижая риски в вашей цепочке поставок.
Получайте свежие обновления по электронной почте
Мы обещаем, что никогда не будем раскрывать ваш адрес электронной почты, и вы можете отказаться от этого в любое время.
-
Быстрые ссылки
Главная О нас Продукция Услуга Новости Свяжитесь с нами -
Список продукциий
Глубоковытянутые детали Штампованные детали Гнутые детали Аксессуары для кухонной техники Автомобильные штампованные детали -
О нас
Завод Сертификаты и награды ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ -
Новости
Новости компании Новости отрасли -
Свяжитесь с нами
Адрес: Южная сторона дороги Шунке, научно-технический промышленный парк Янмин, город Юяо, провинция Чжэцзян, Китай Тел: +86-13905842349/+86-13738485724 Электронная почта: hongli@hl-stamping.com
