2026.10.14
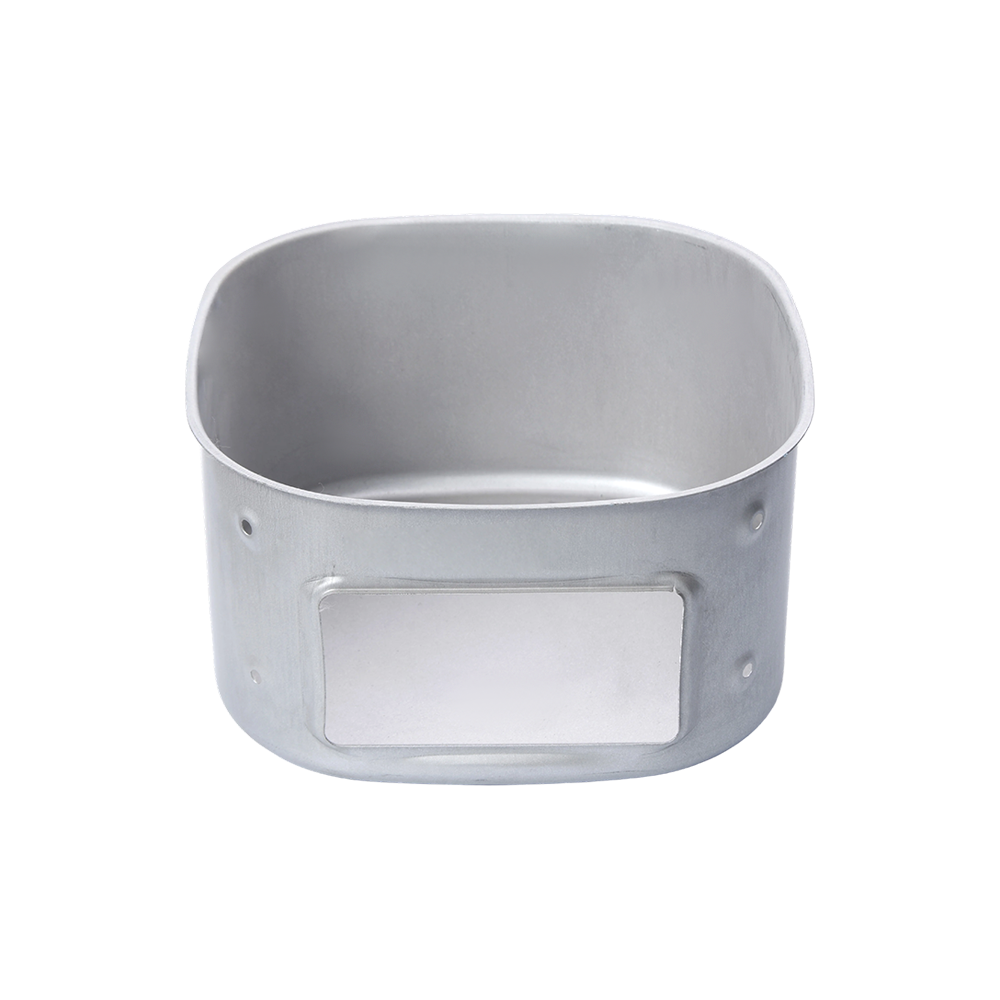
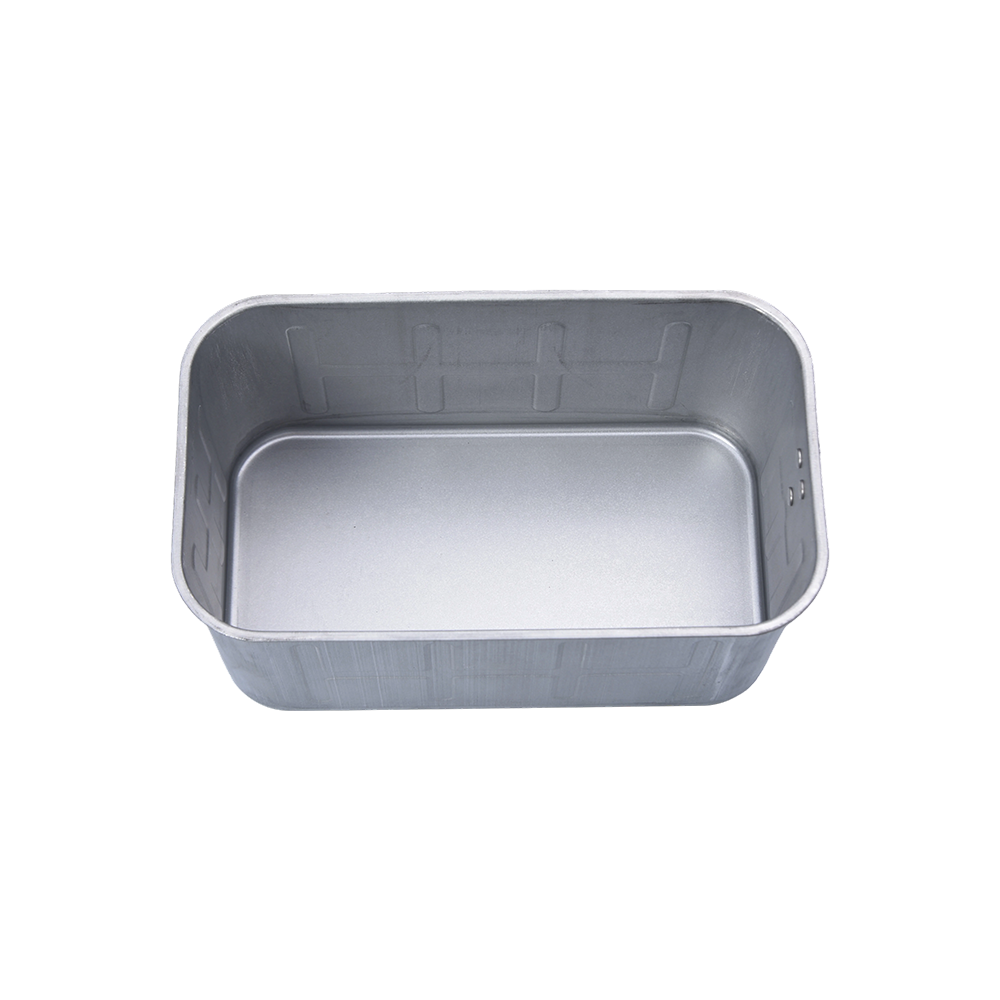
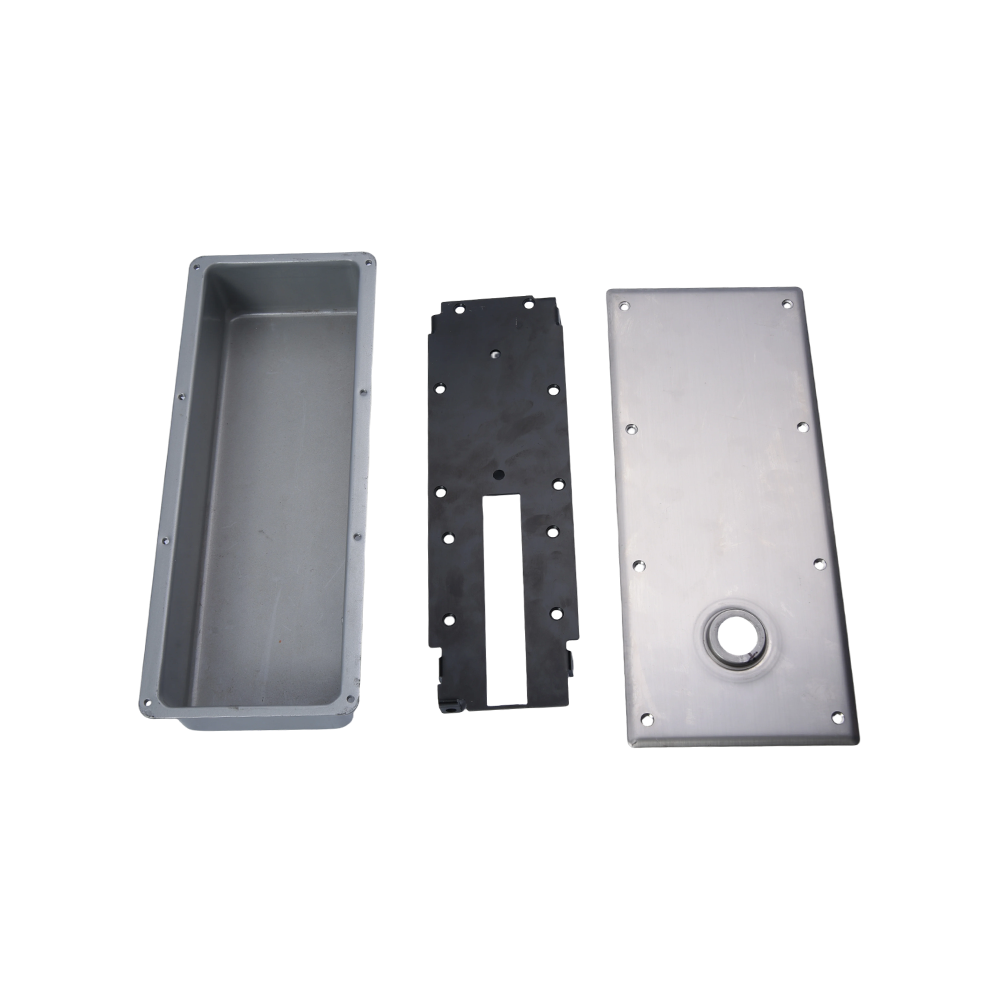
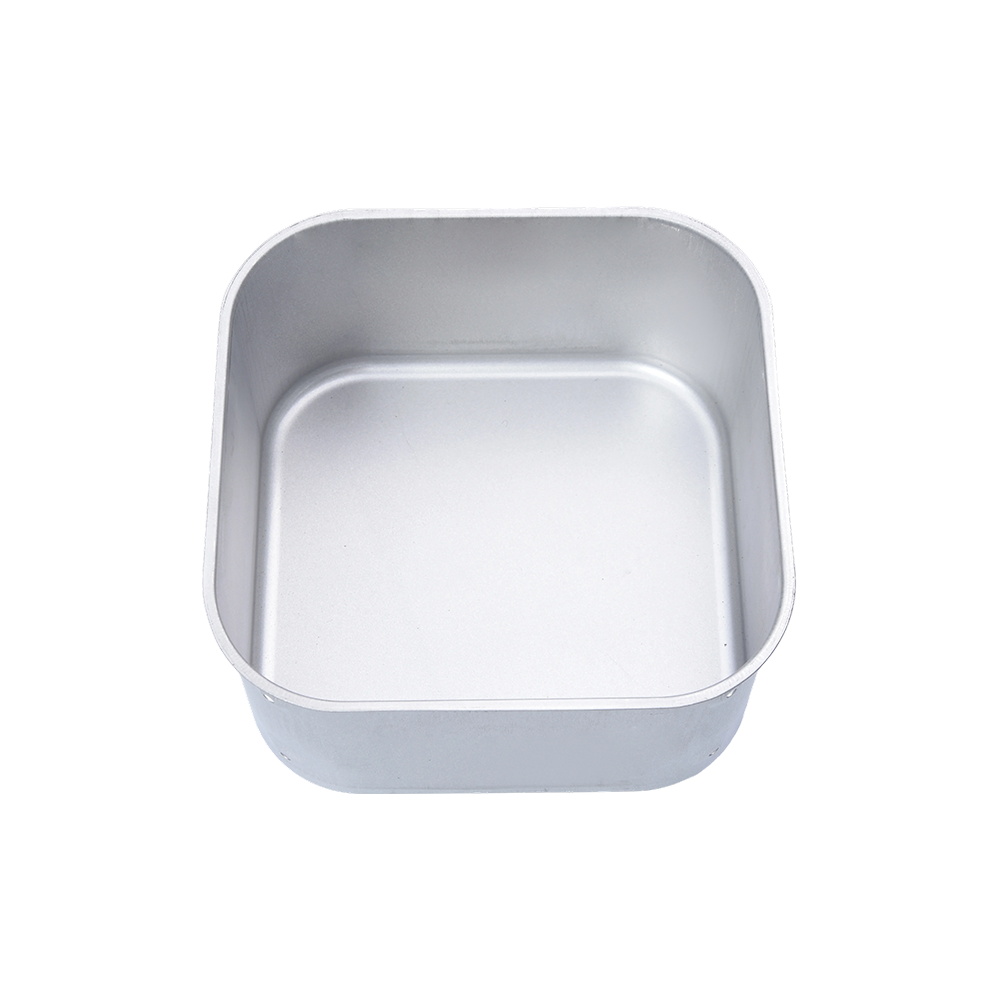
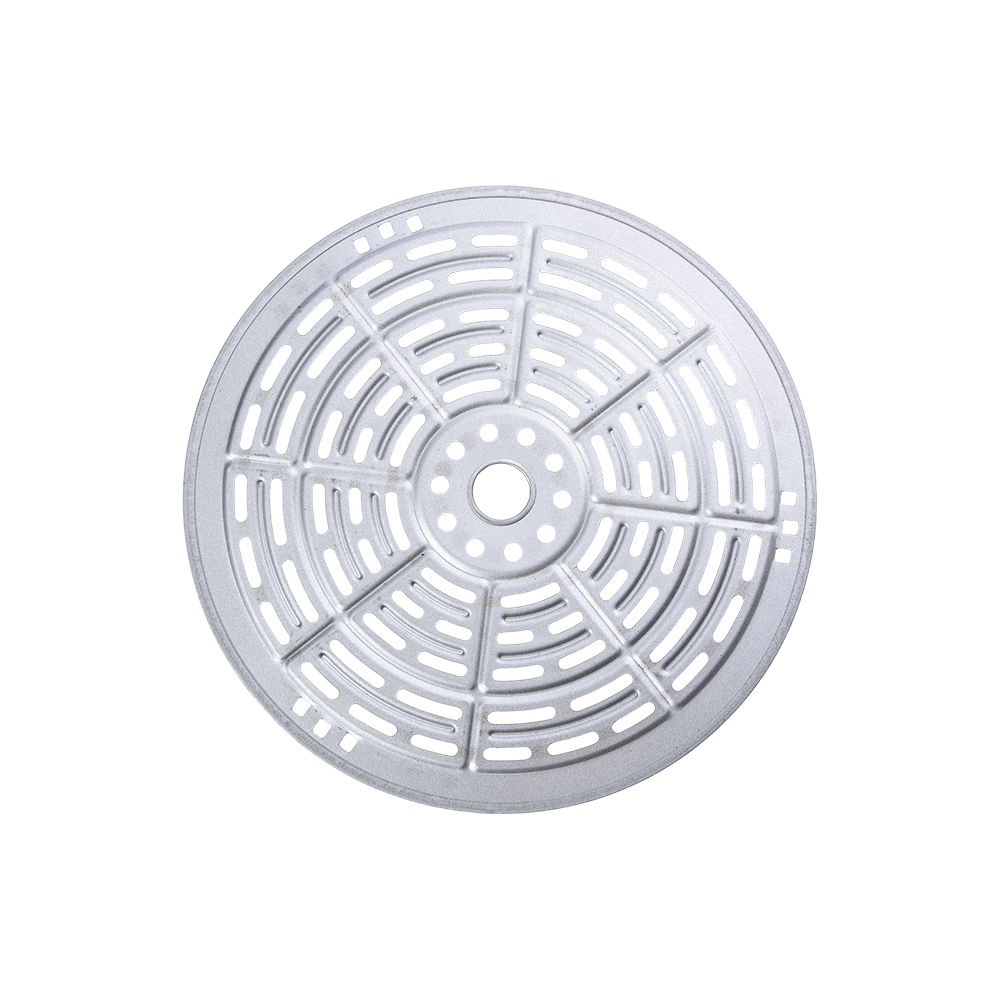
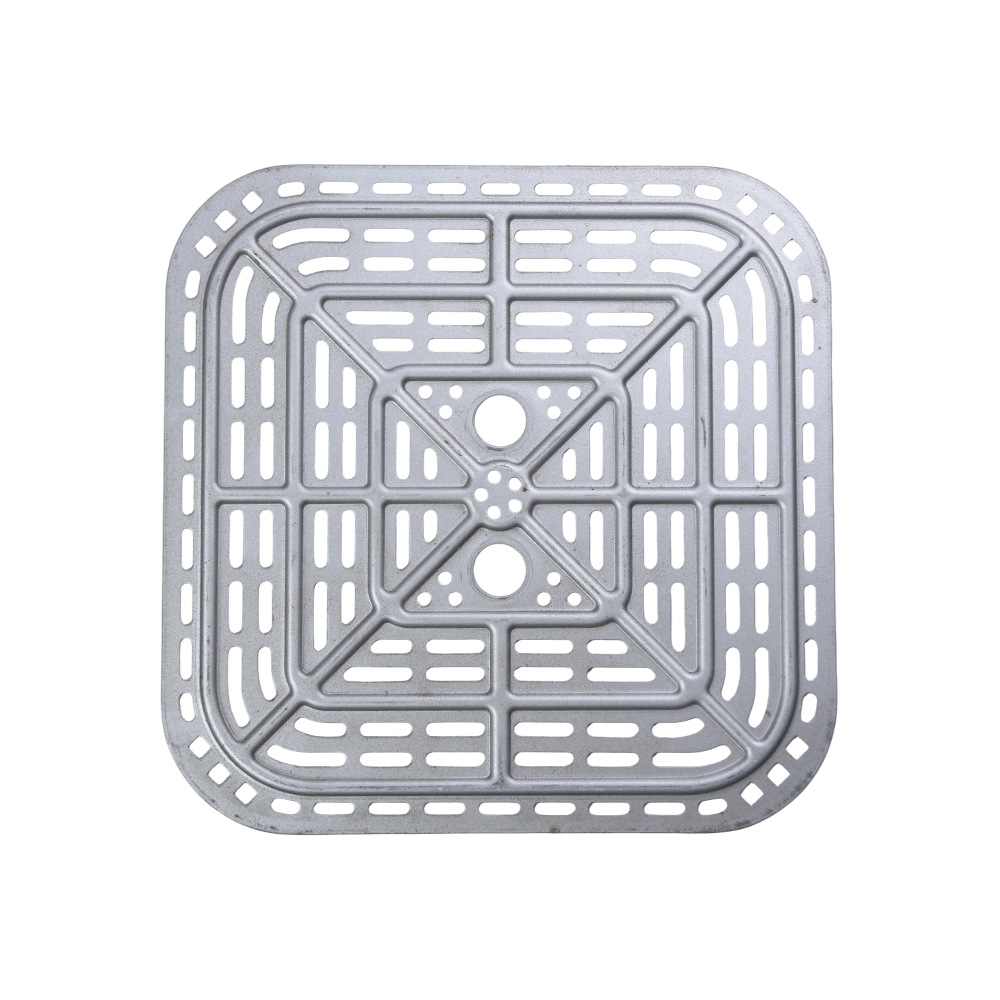
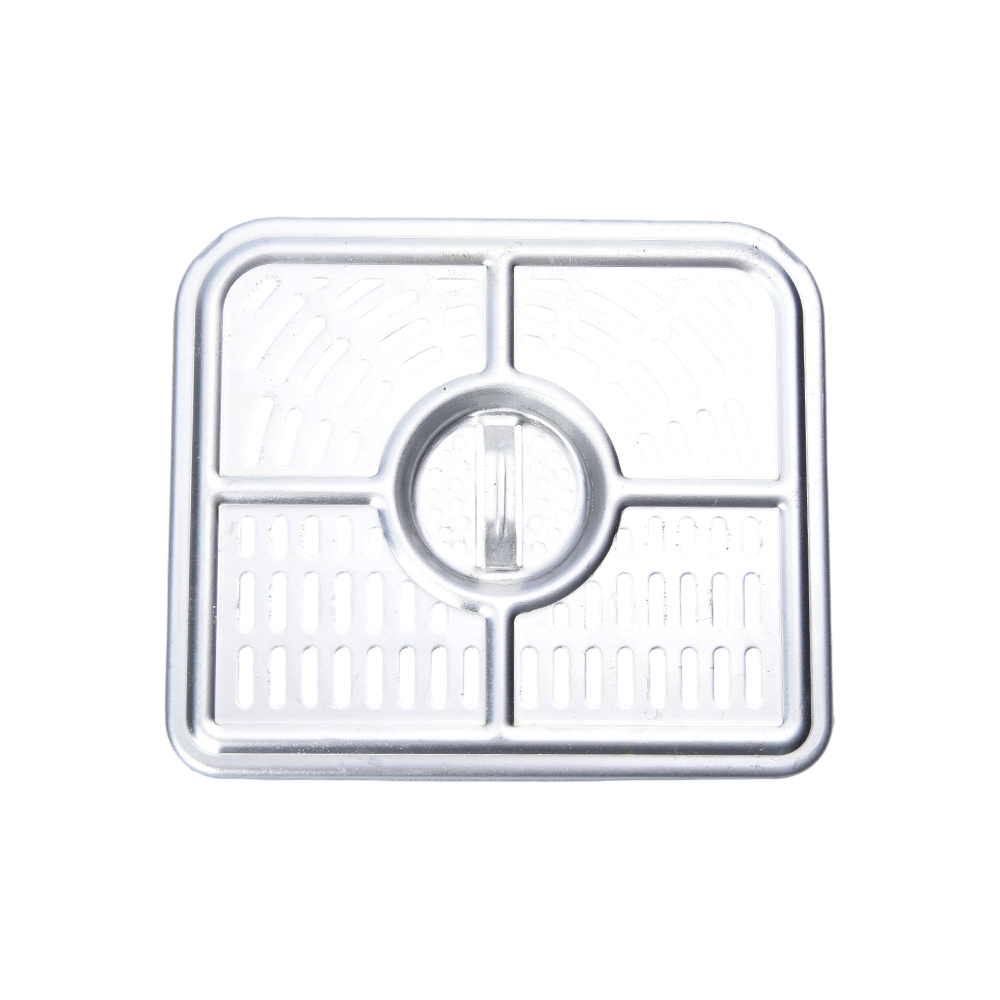
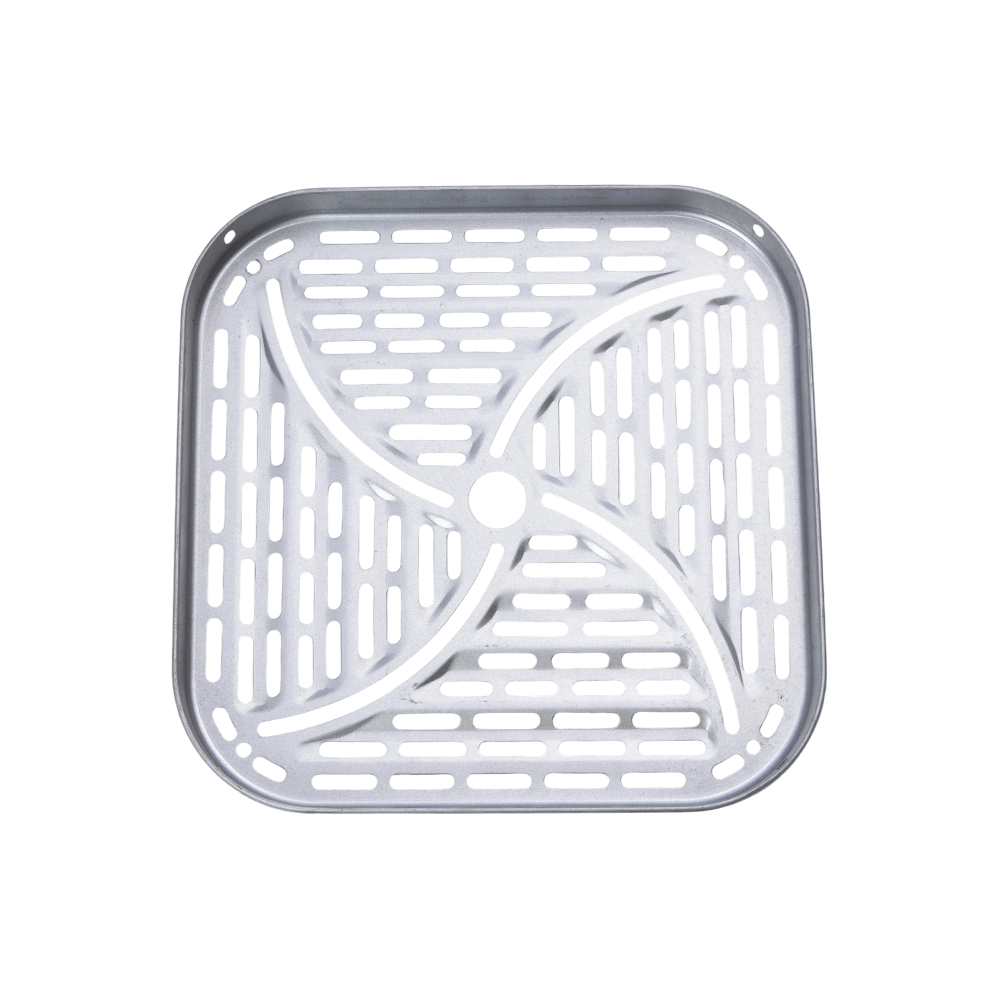
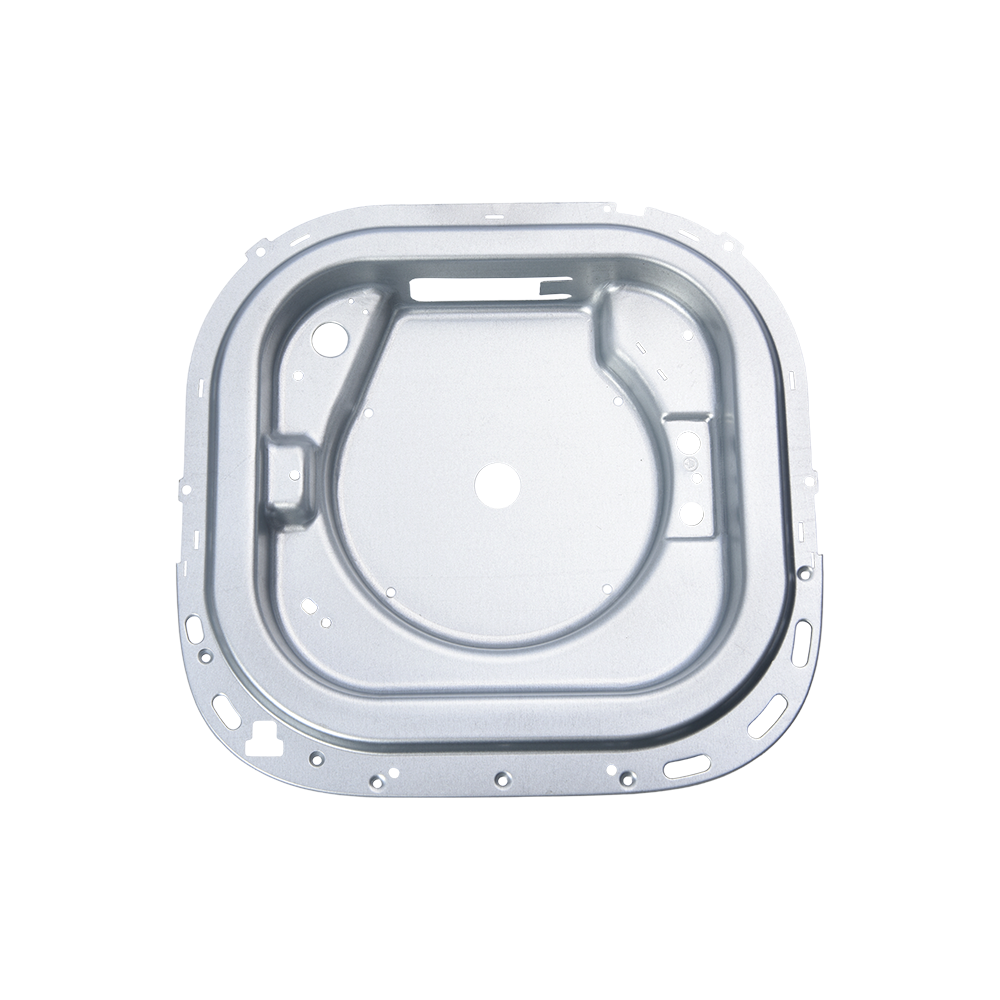
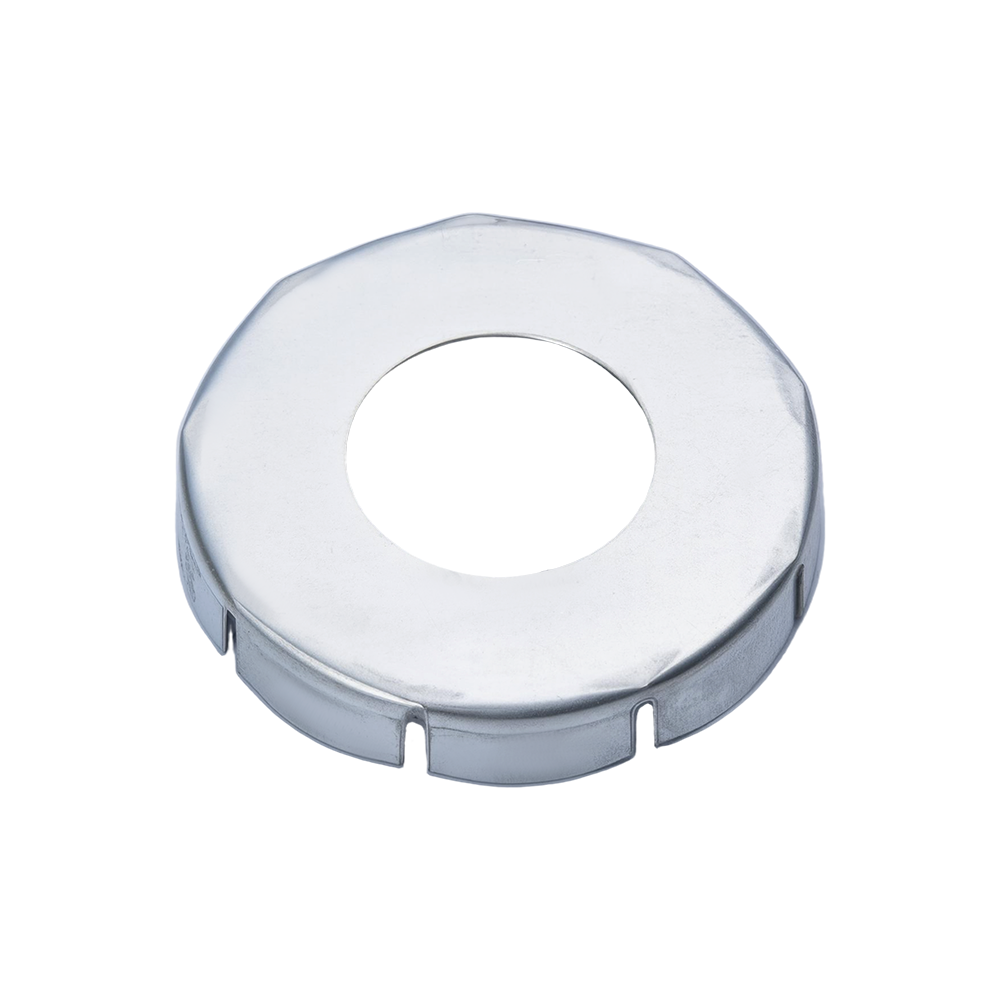
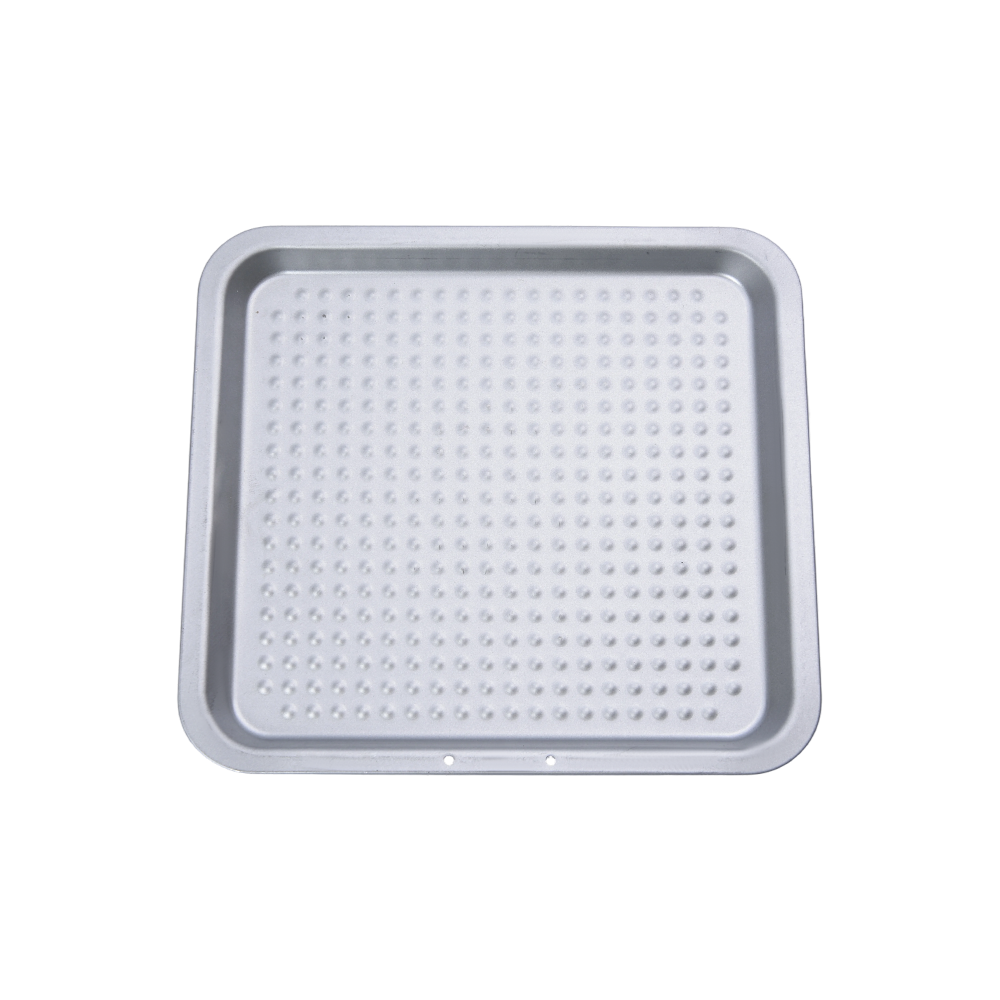
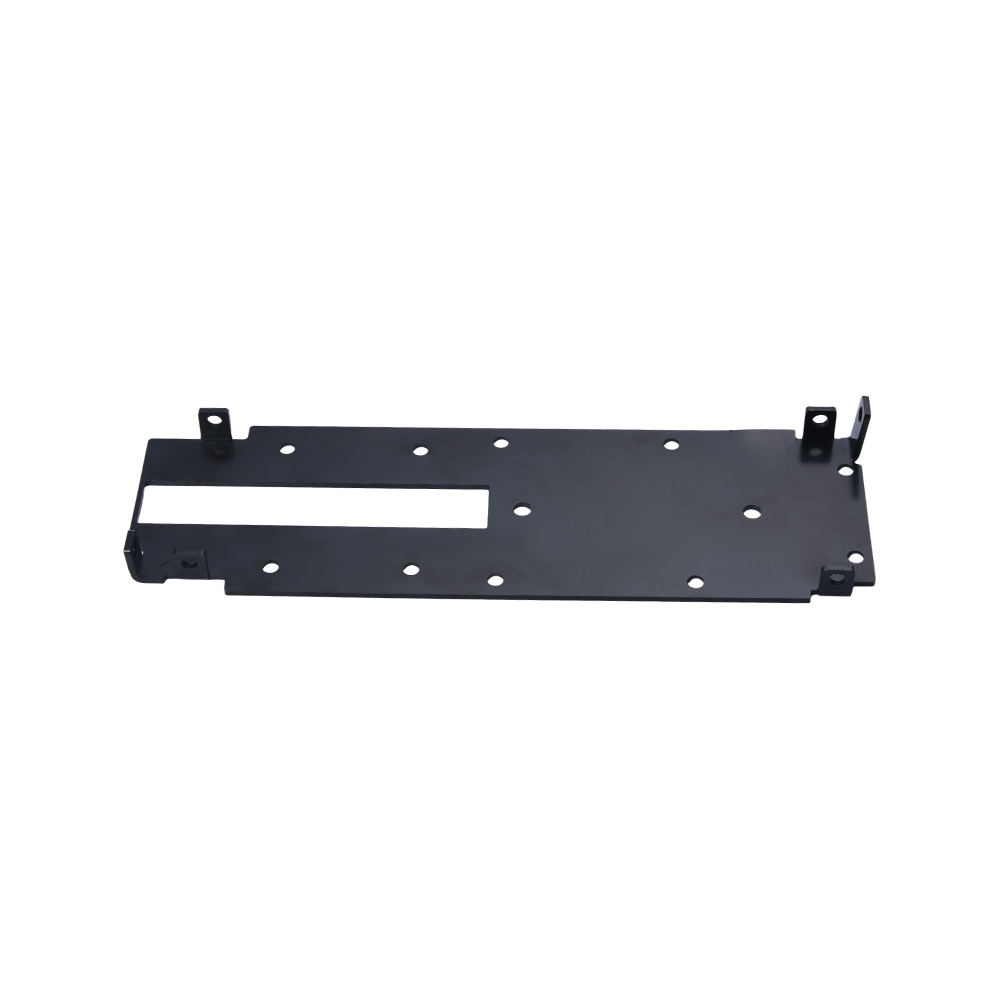
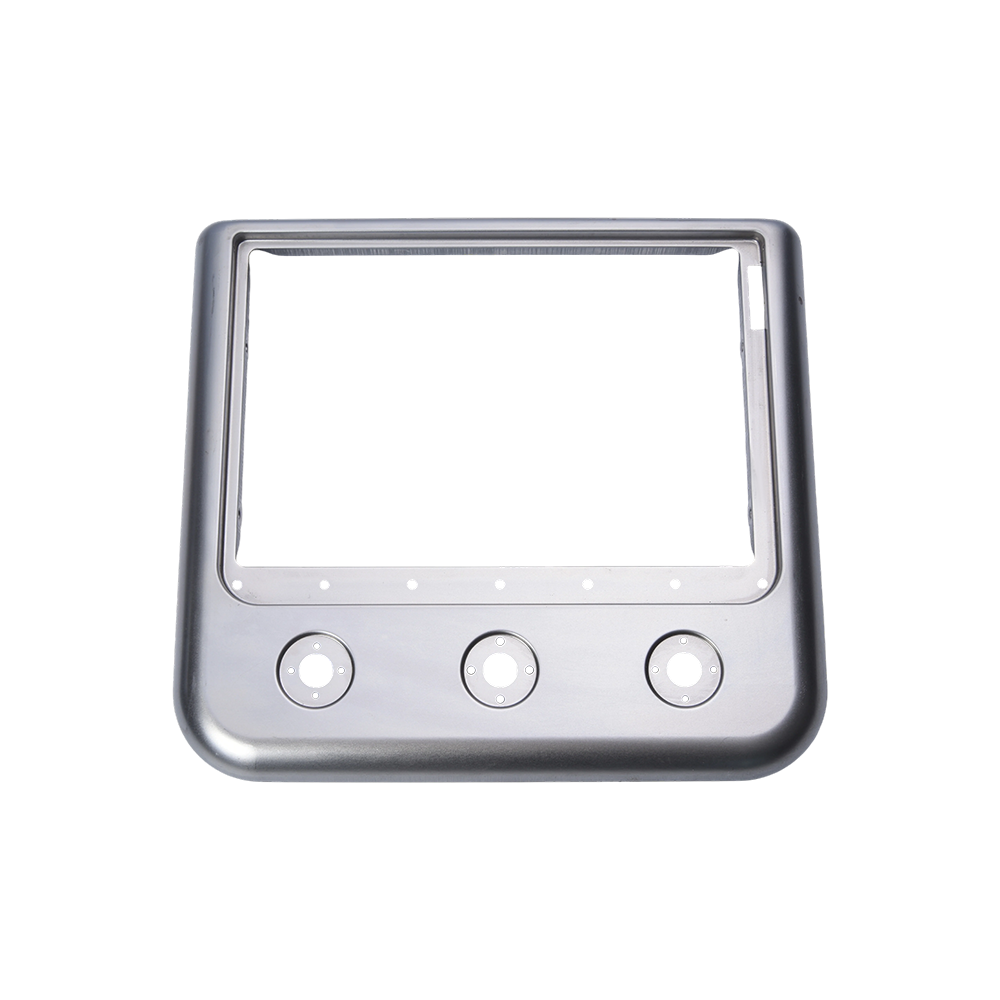
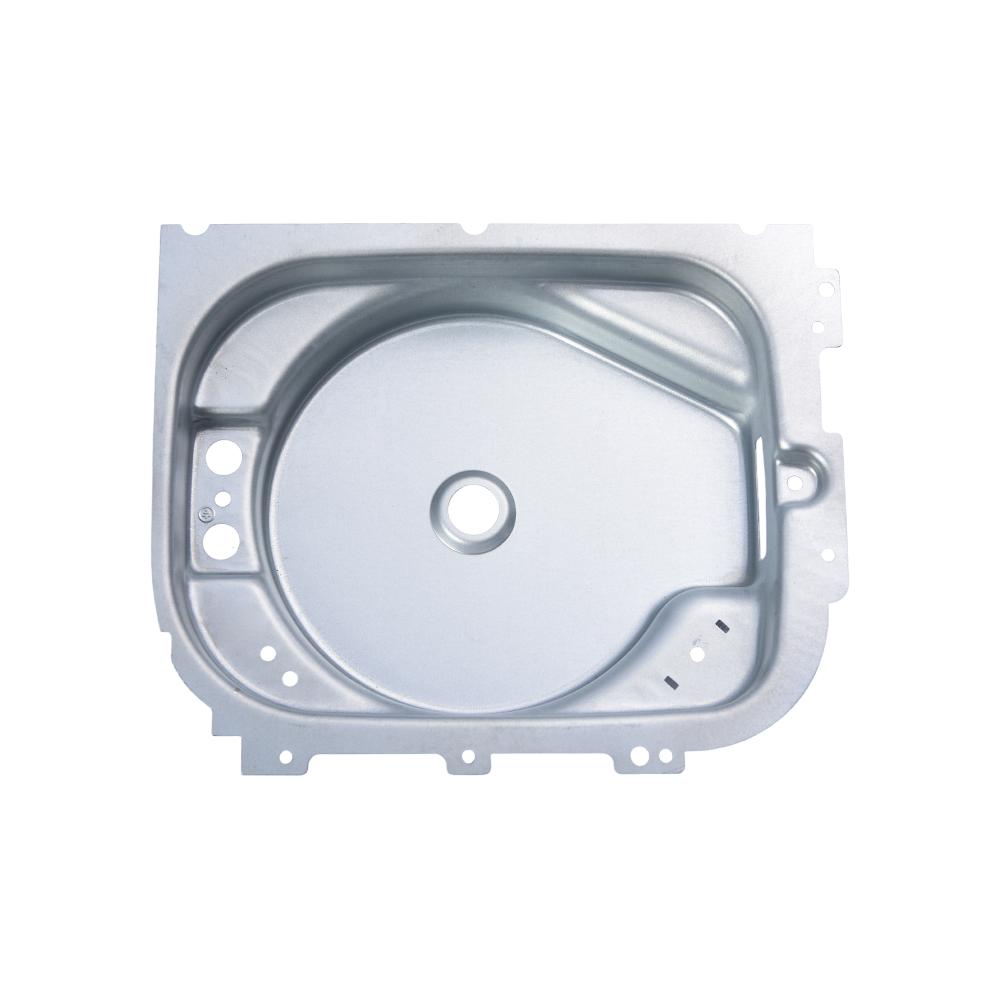
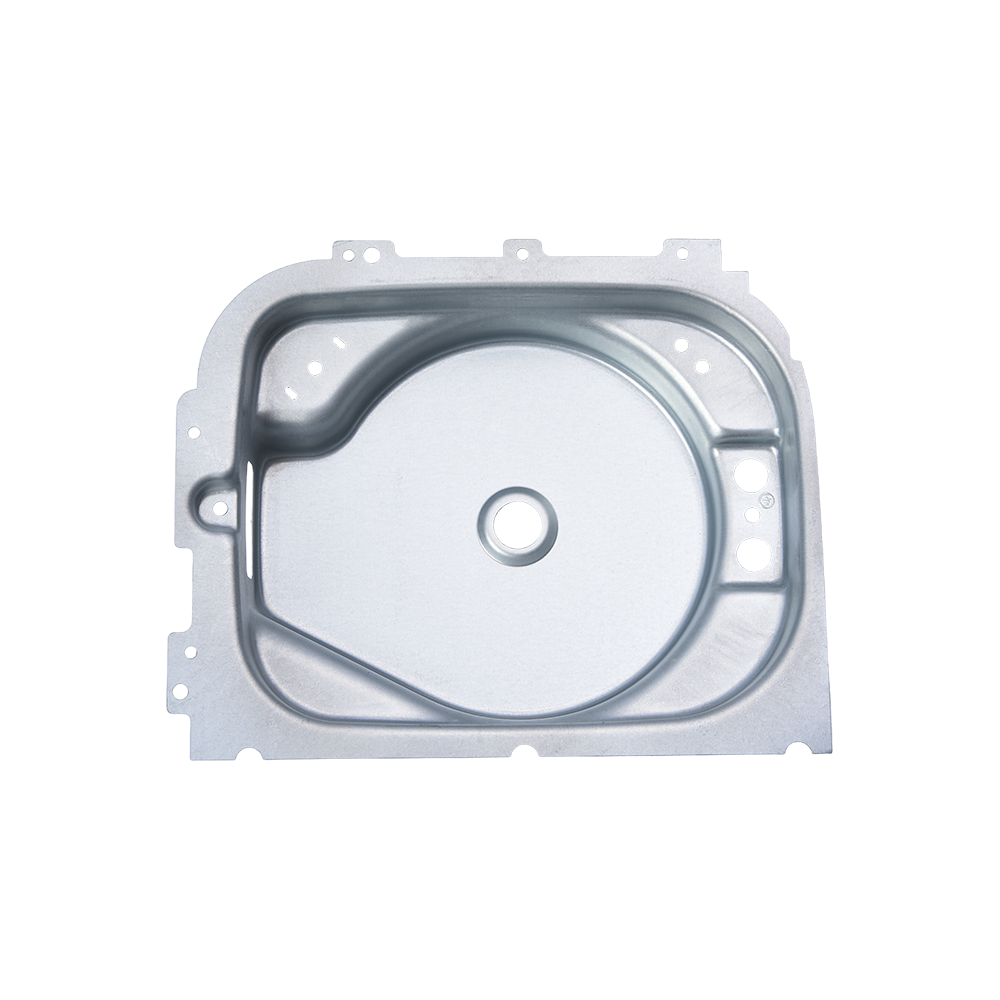
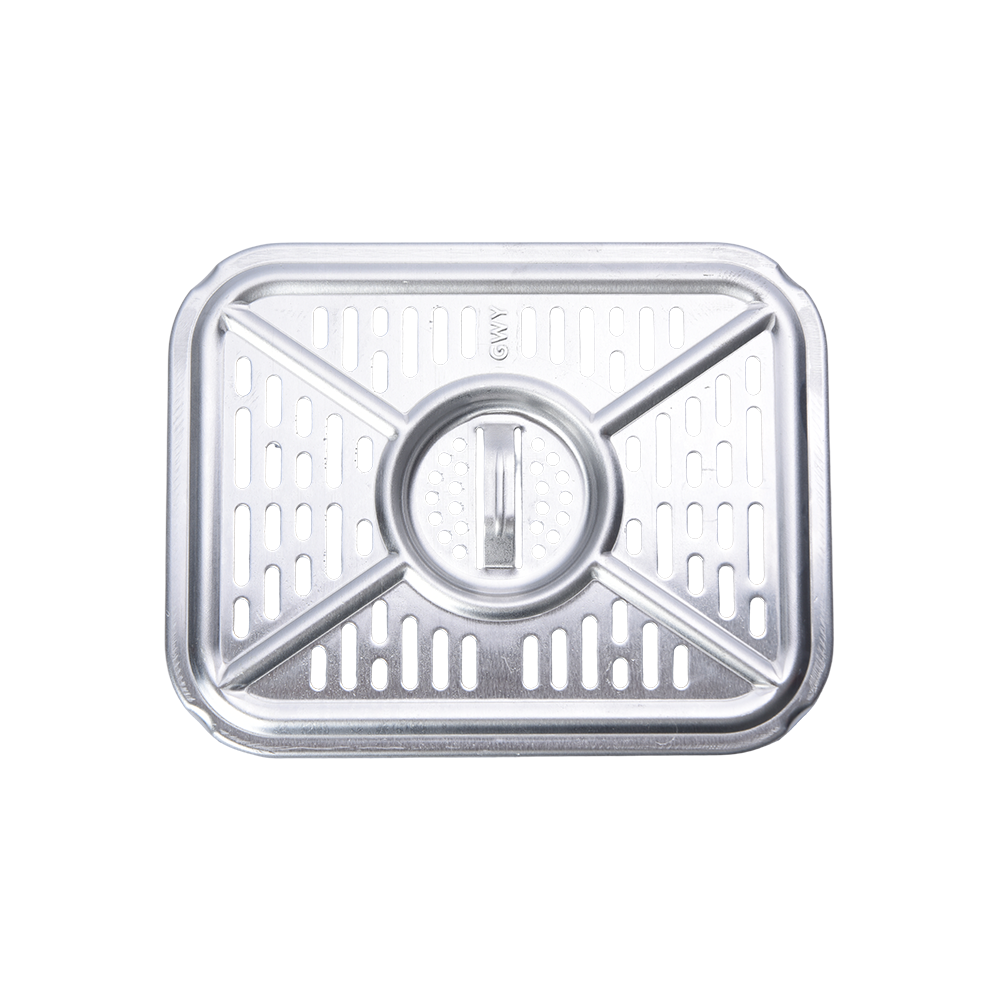
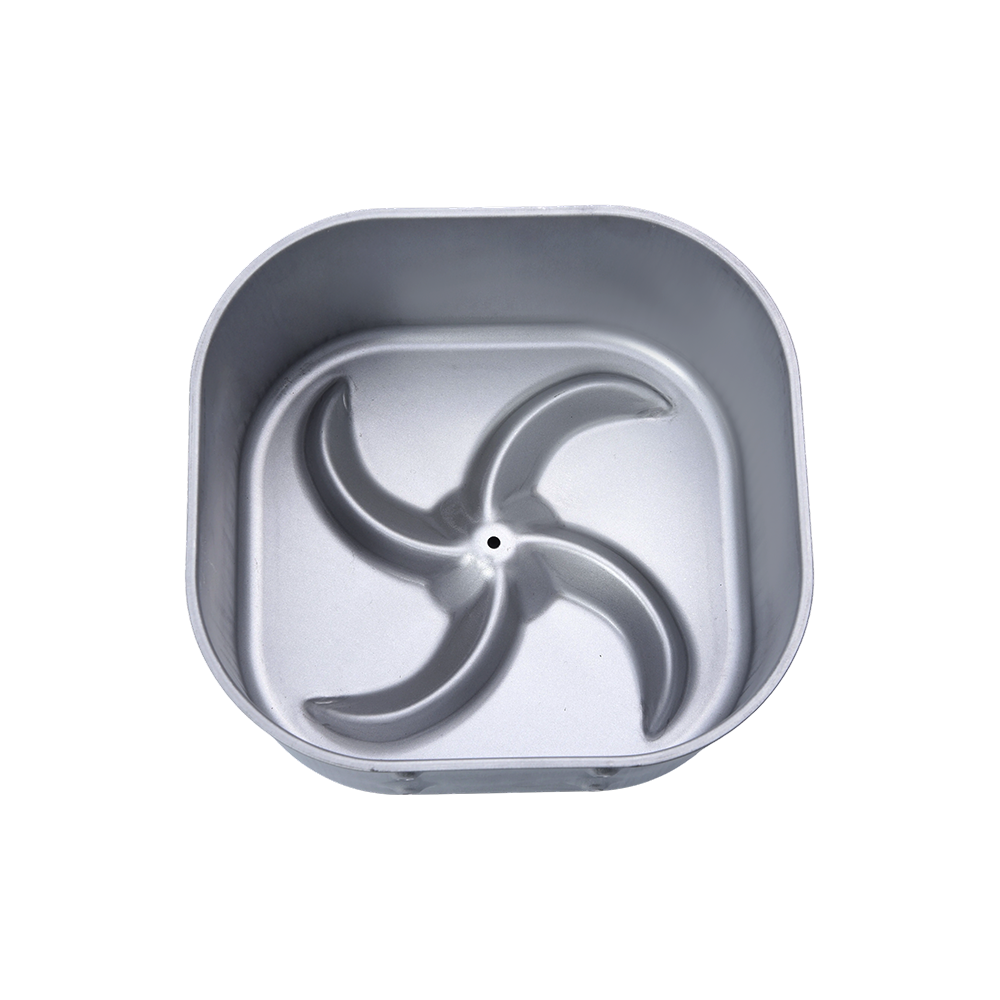
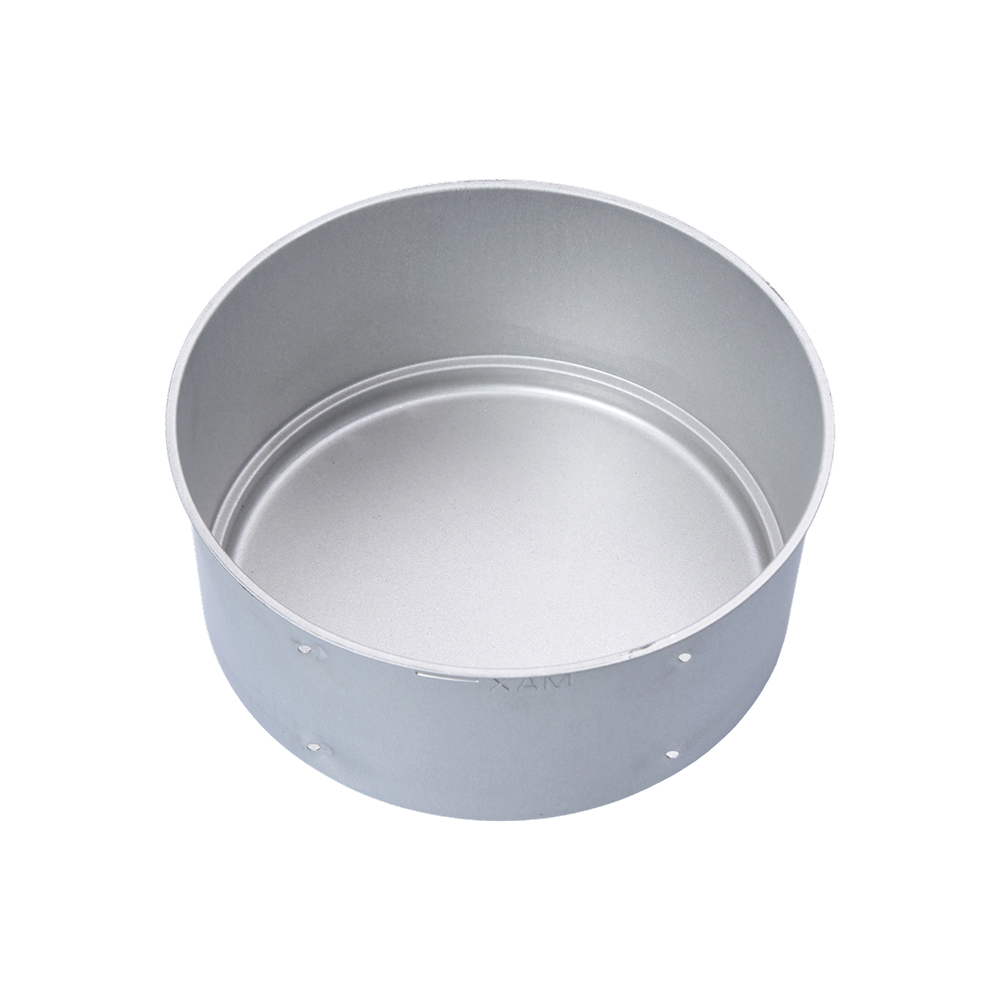
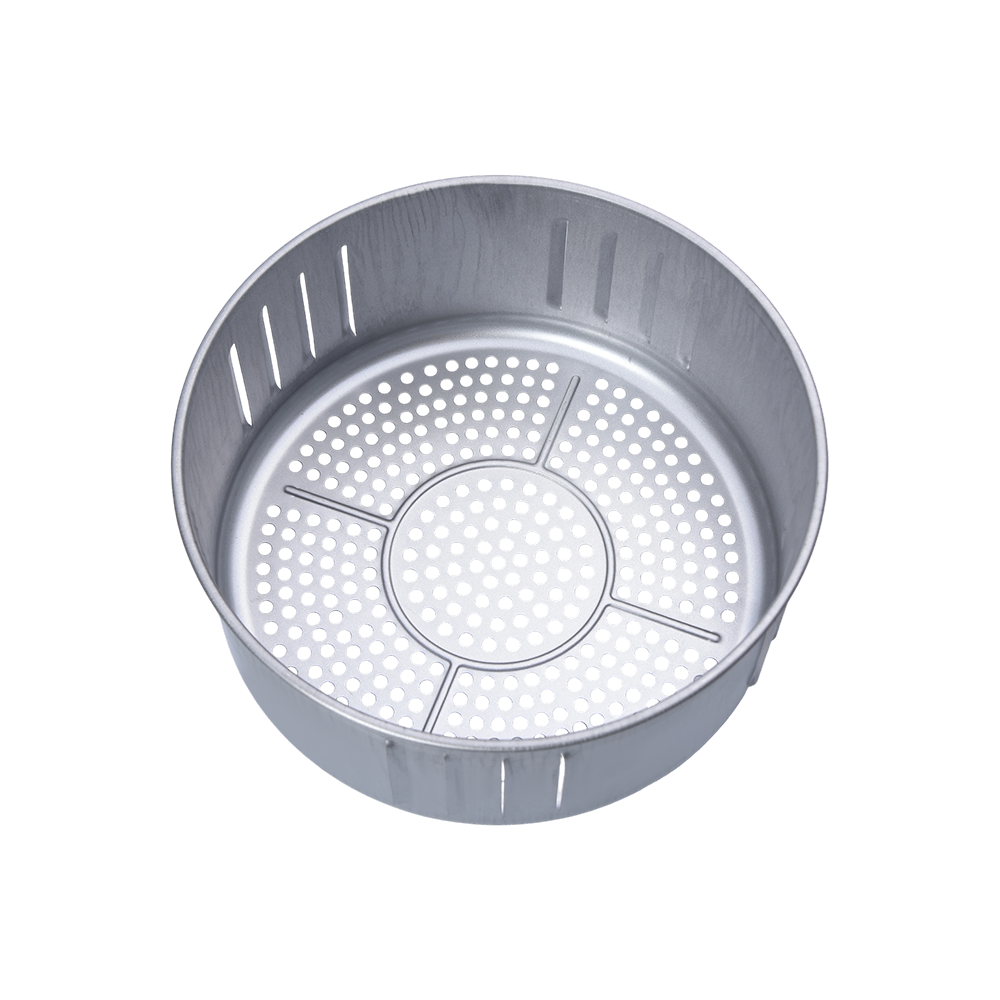
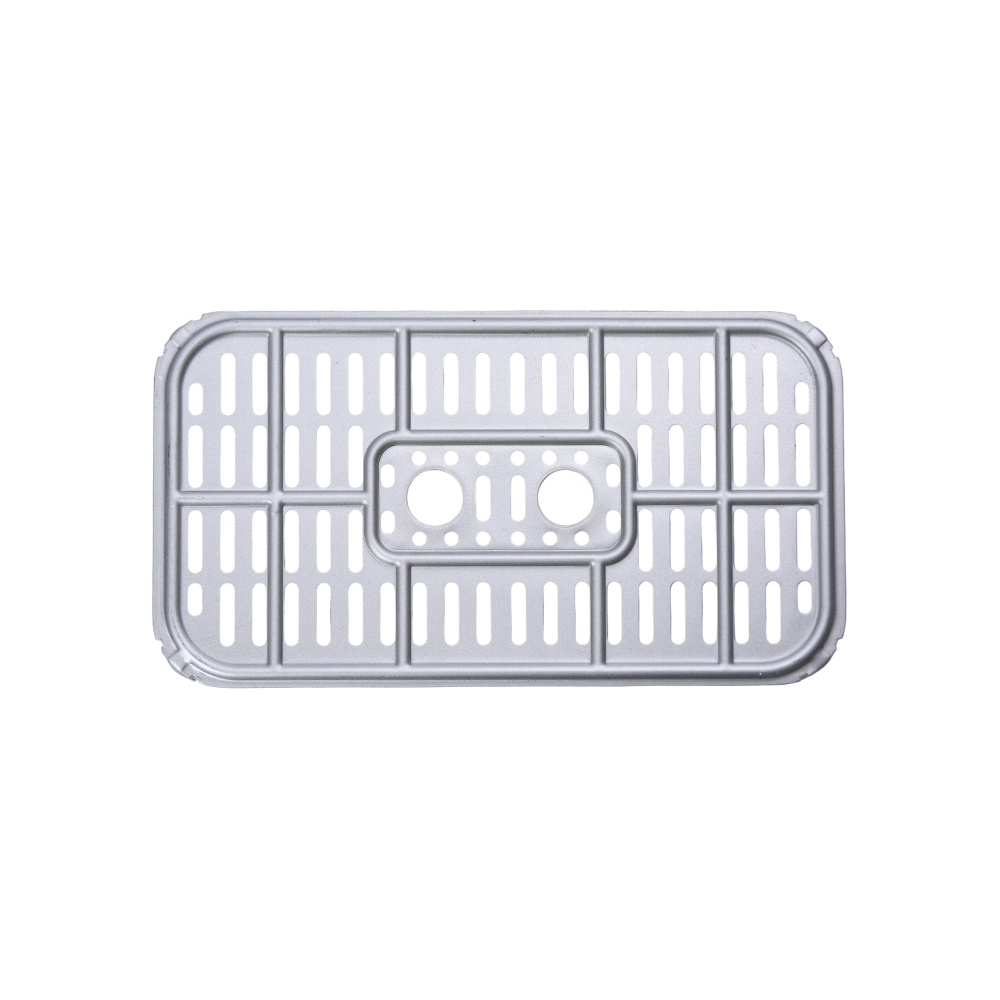
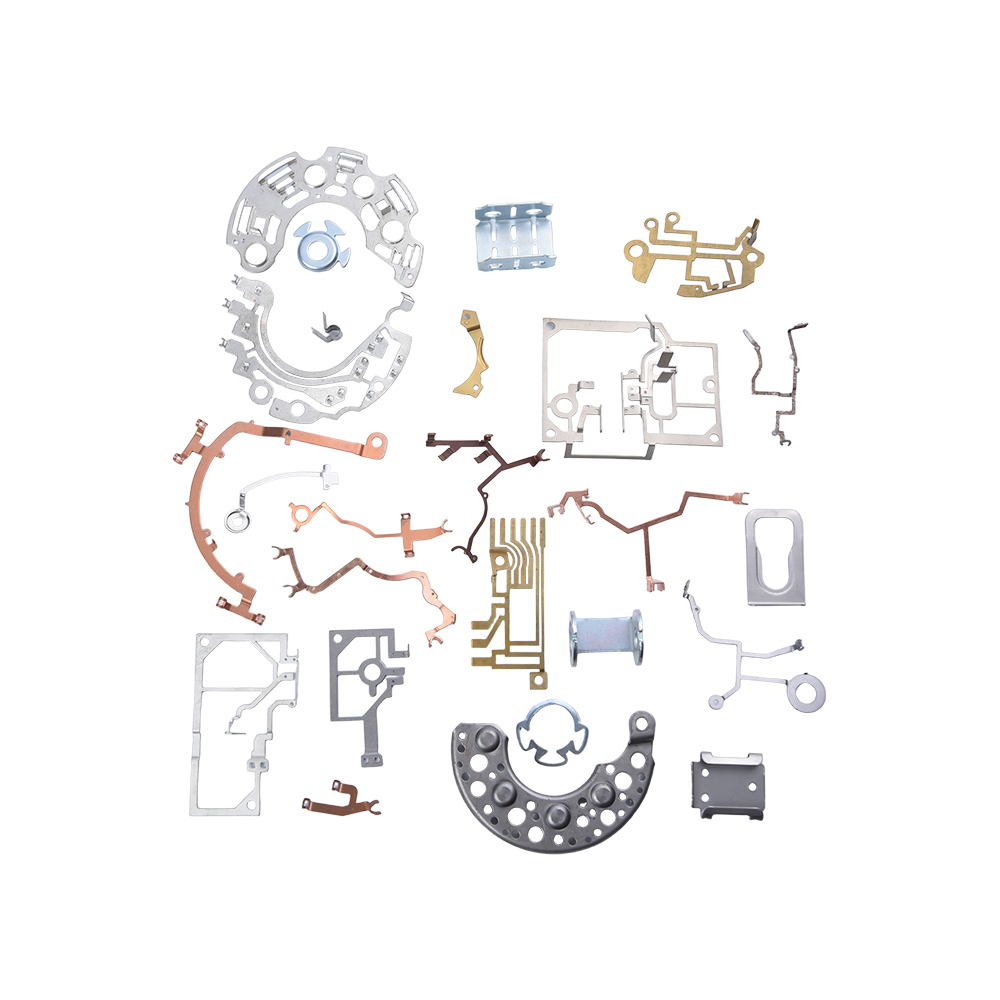
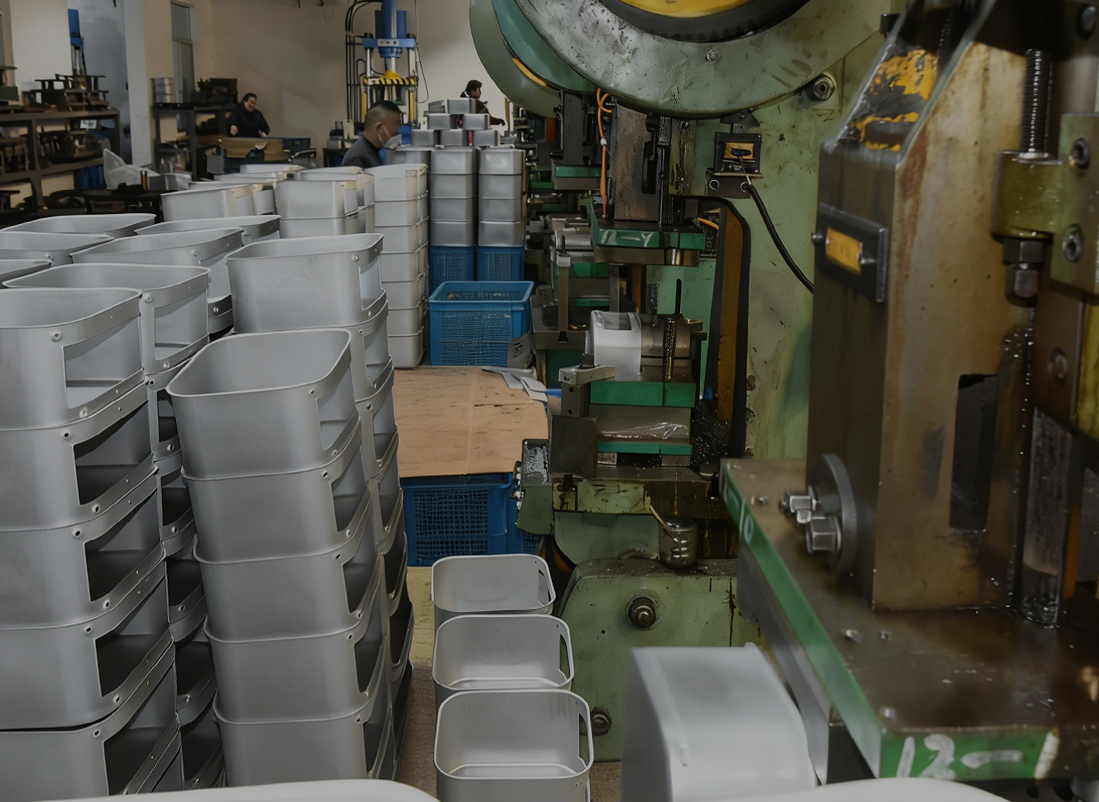
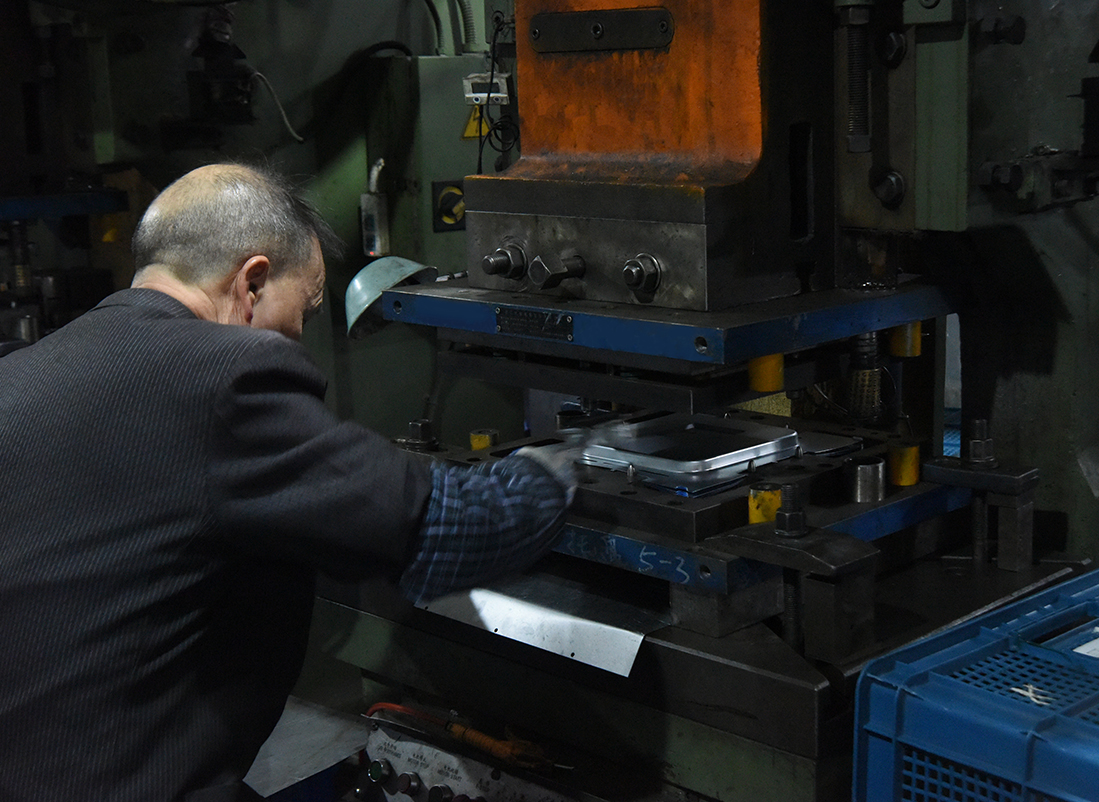
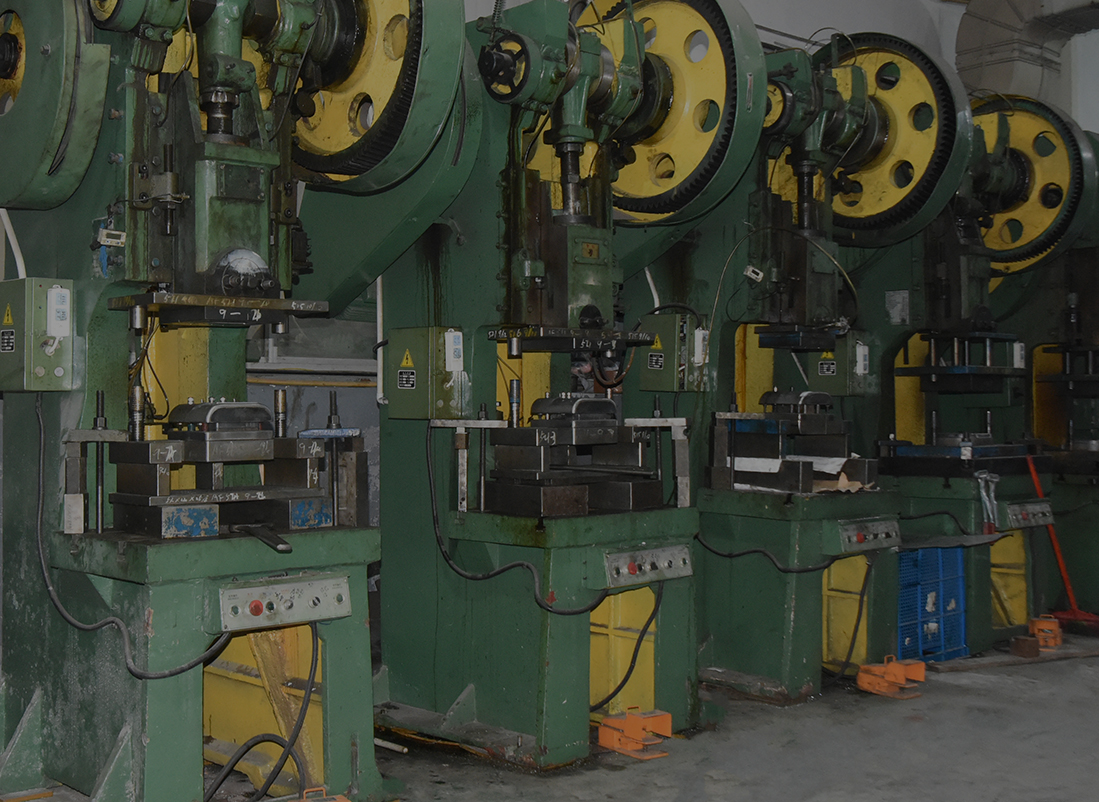
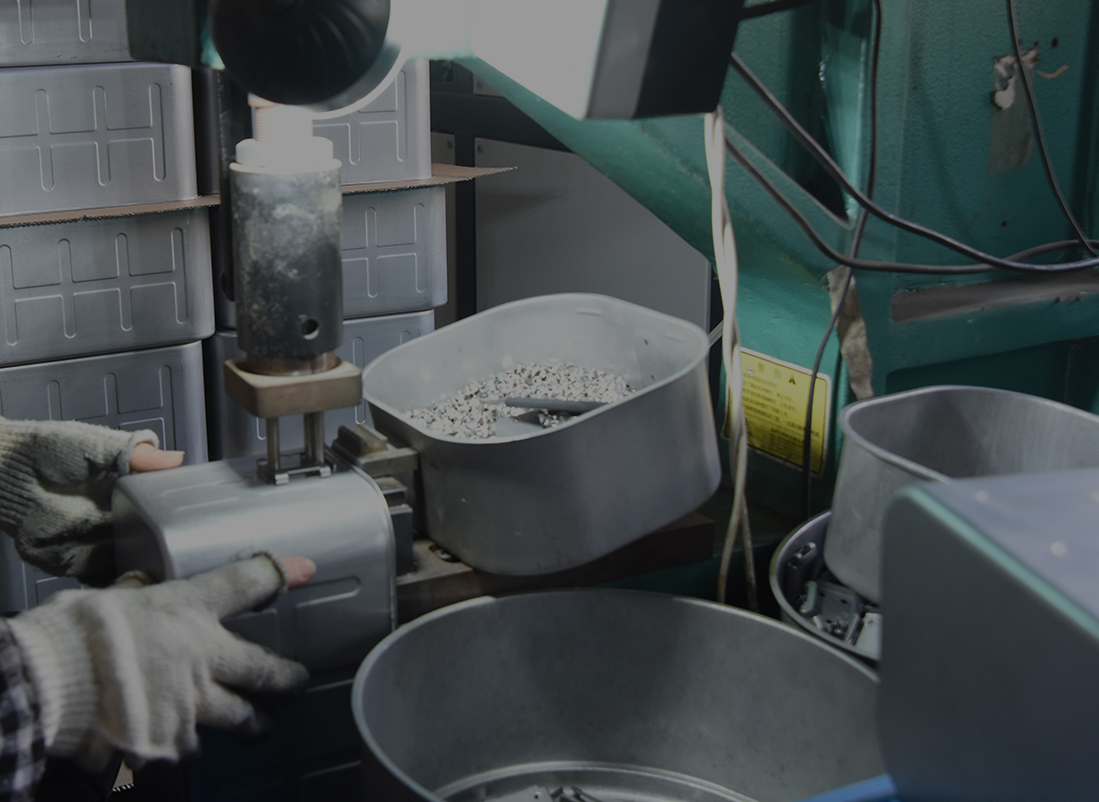
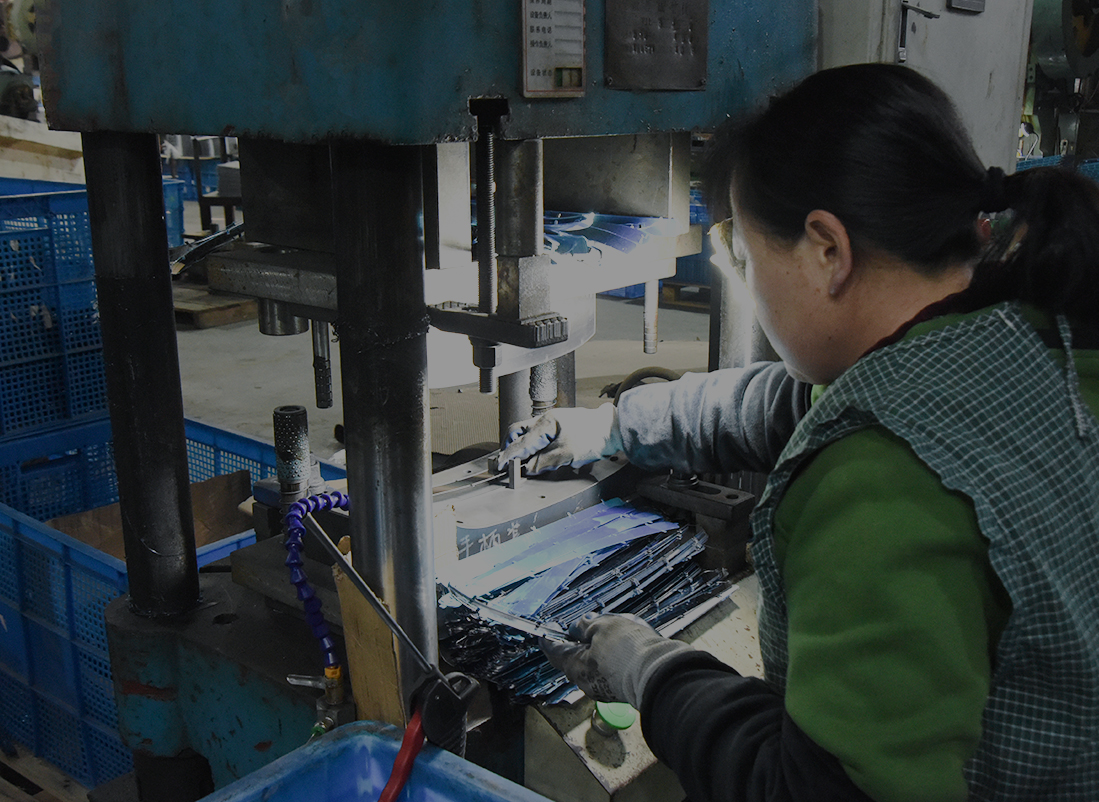
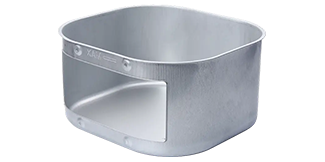
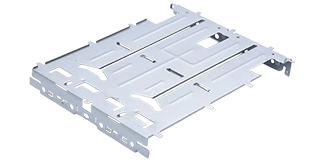
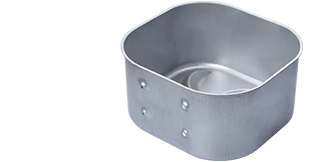
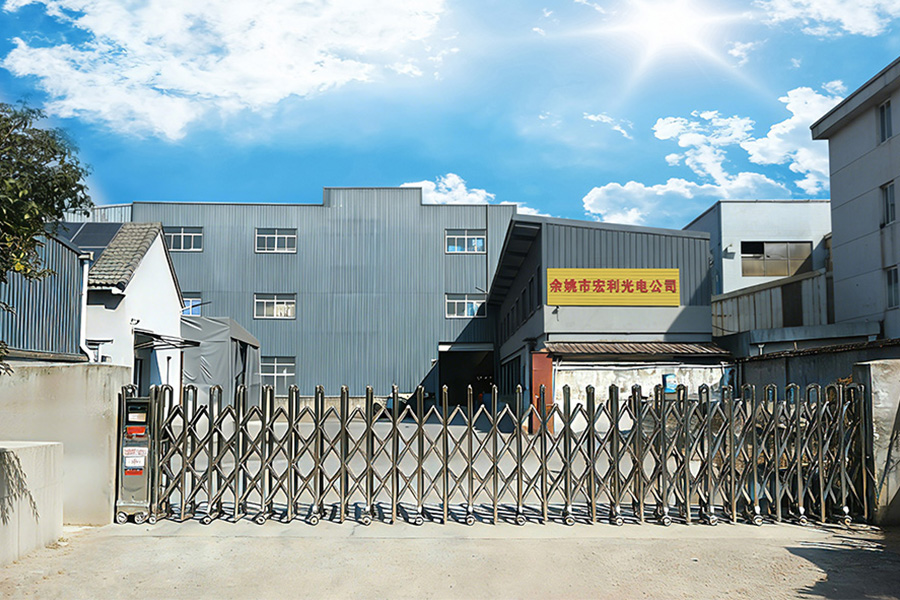
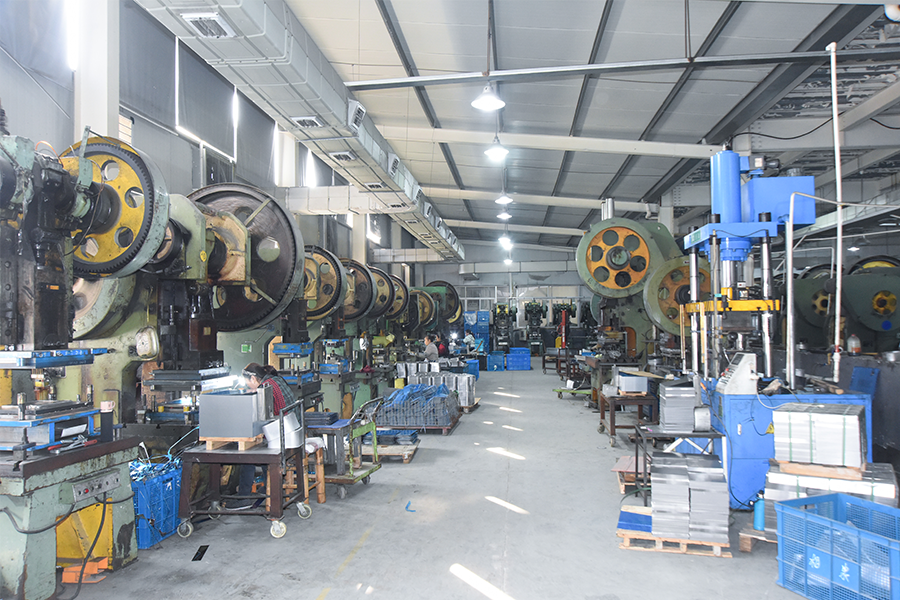
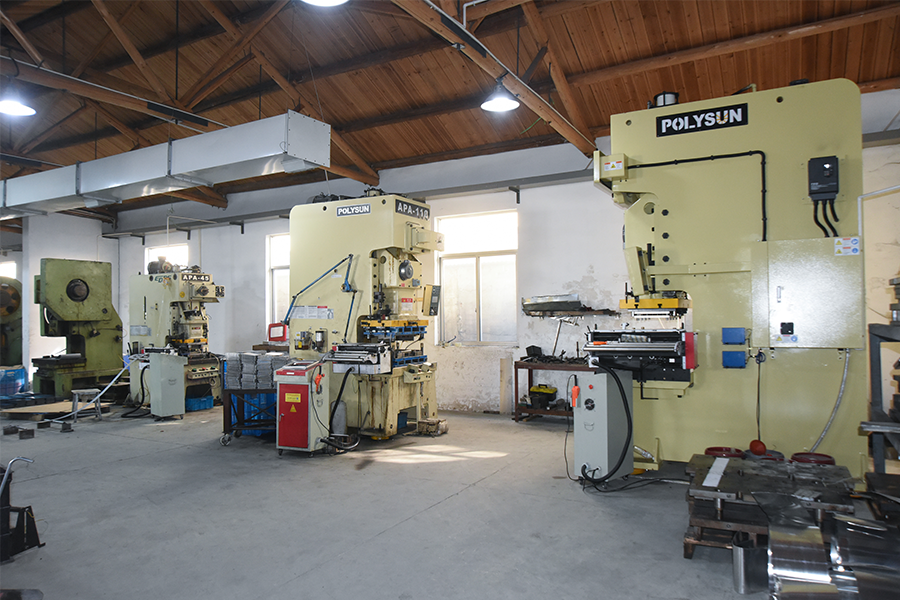
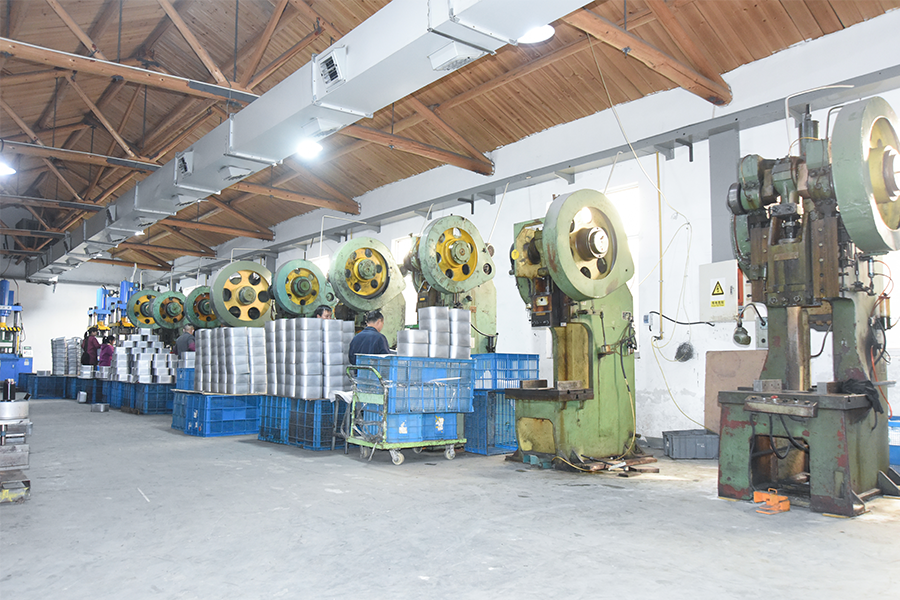
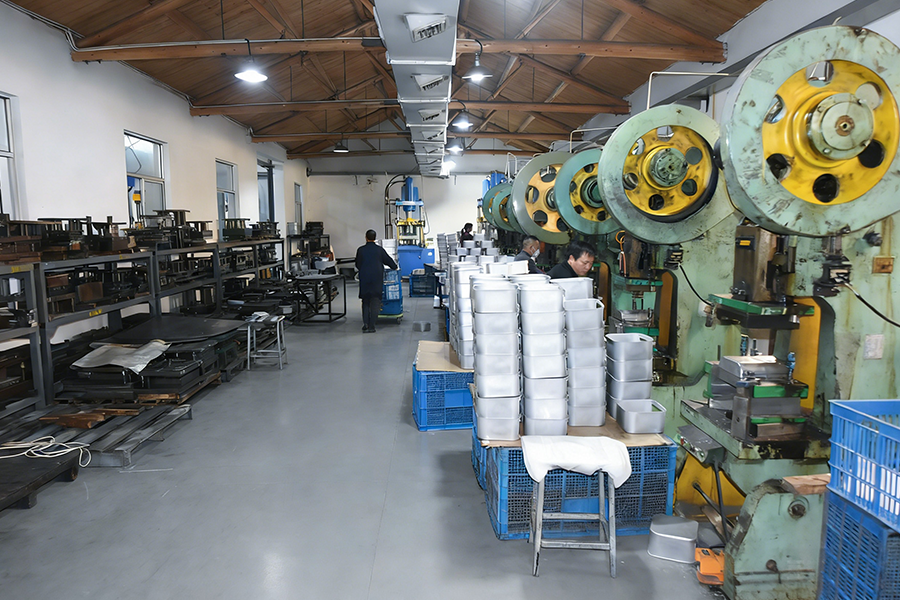
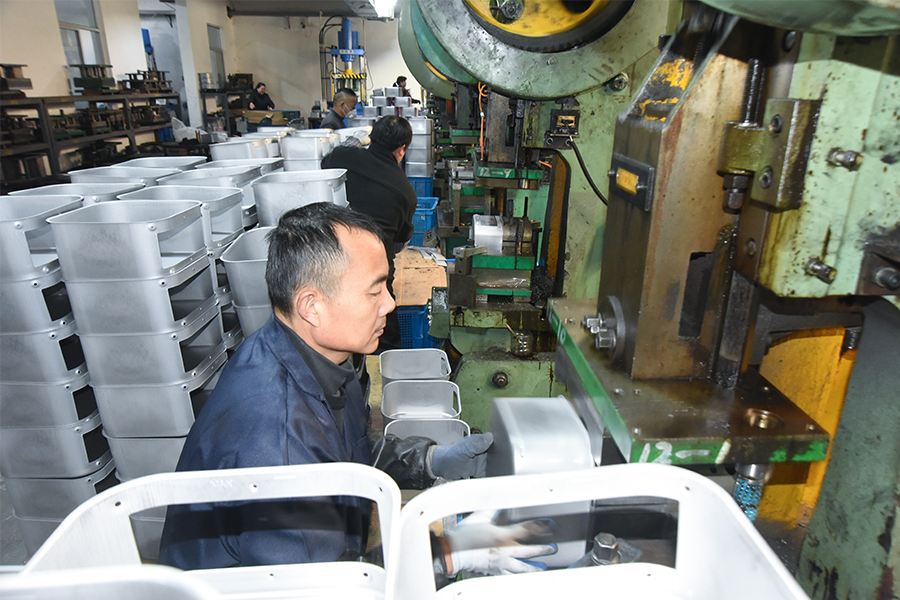
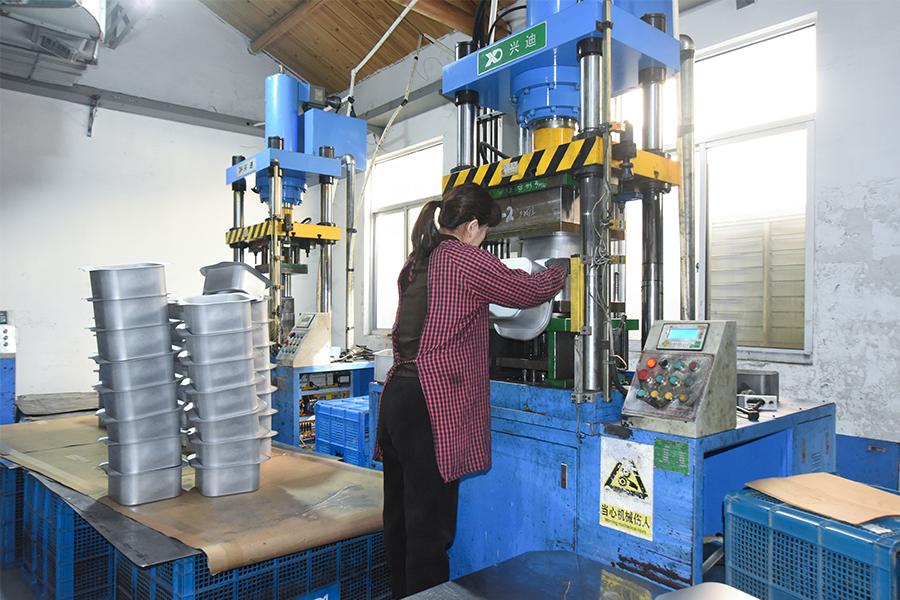
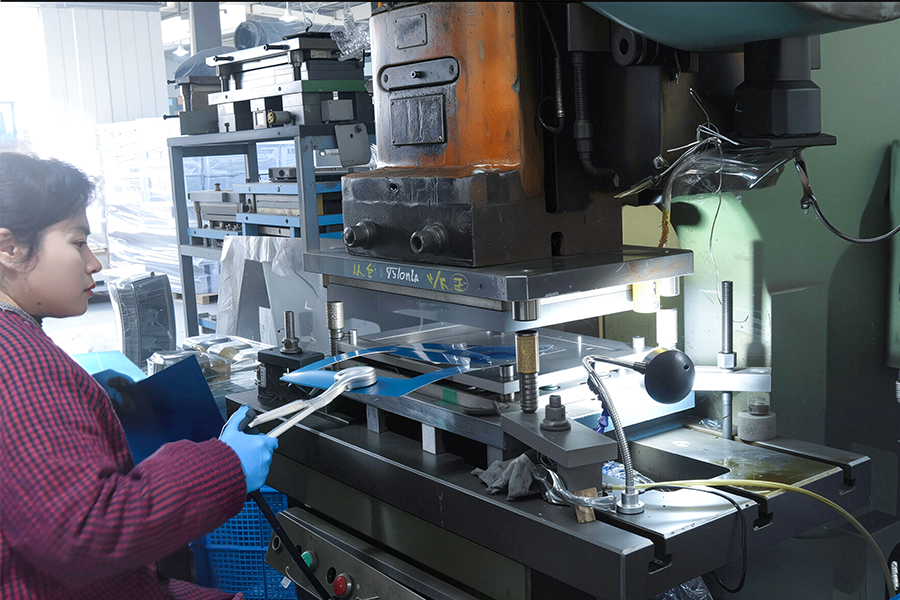
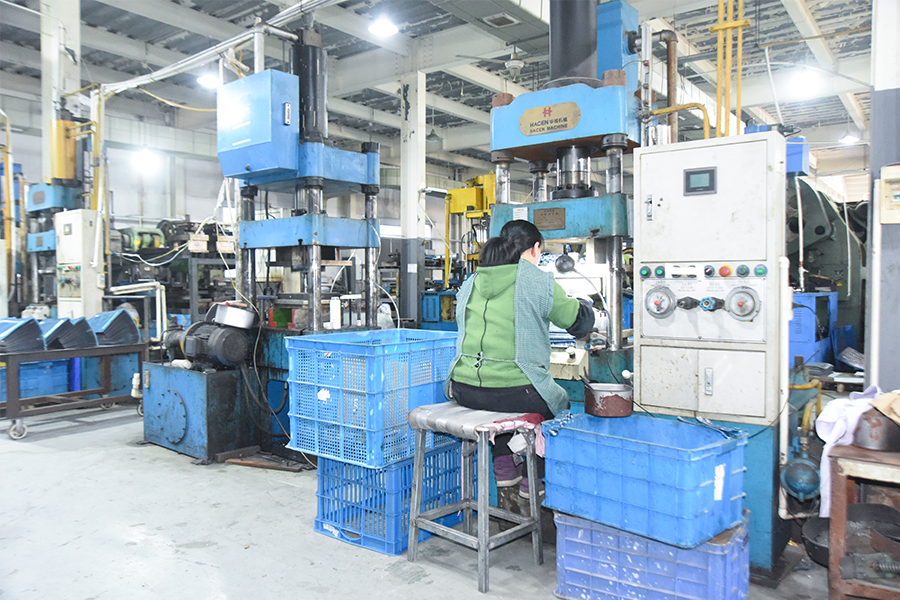
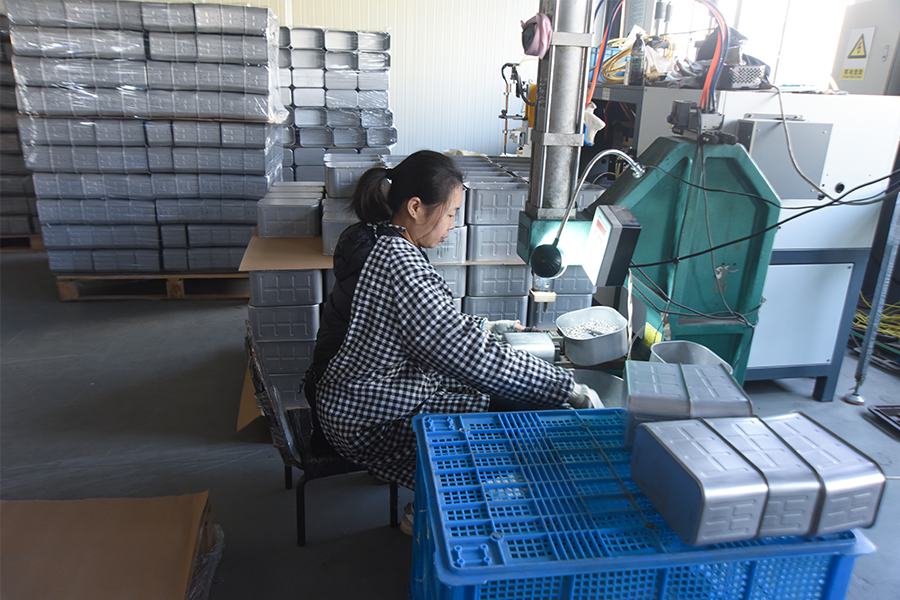
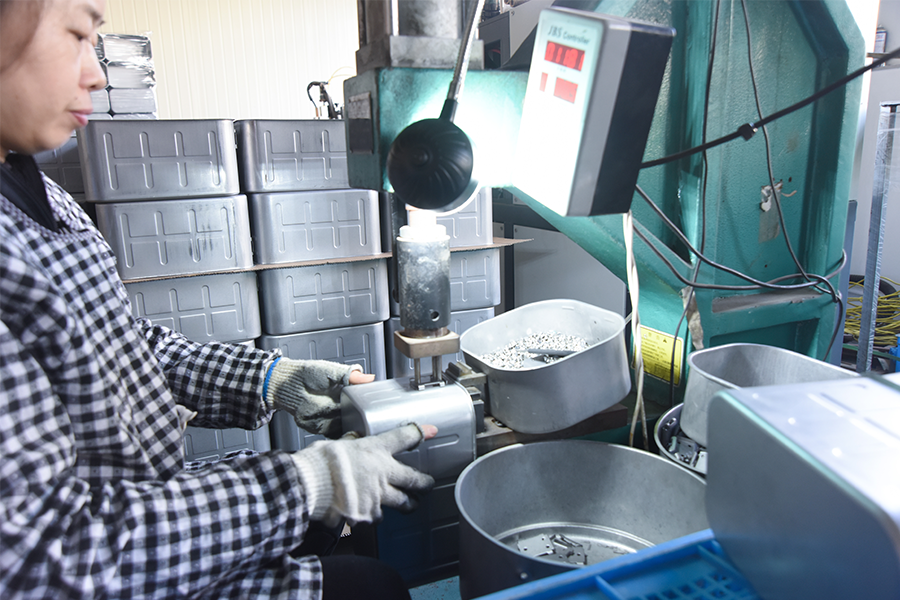
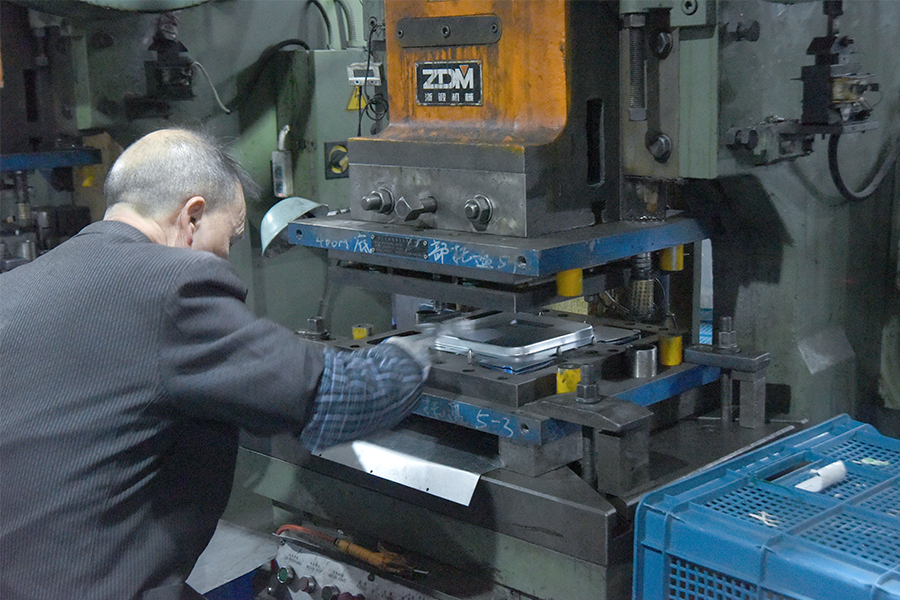
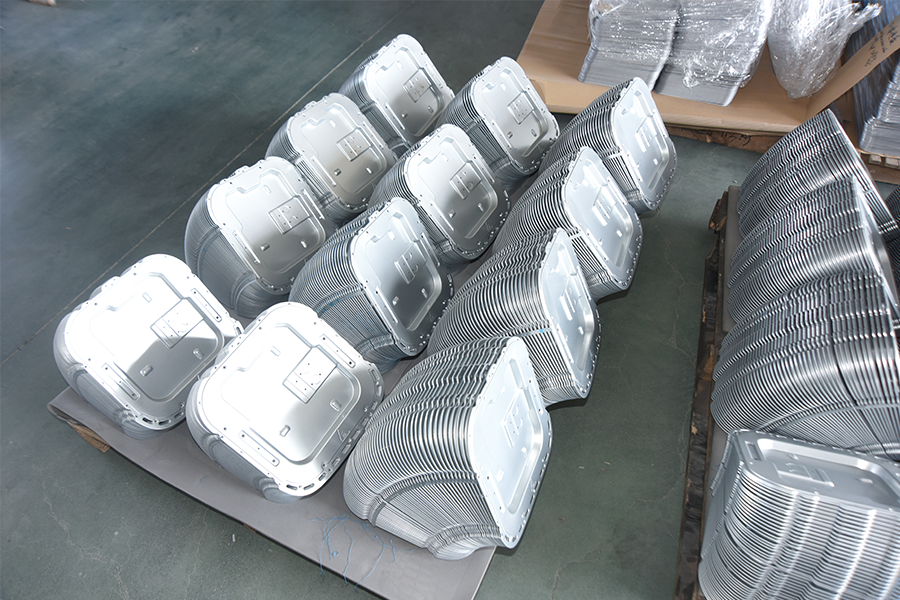
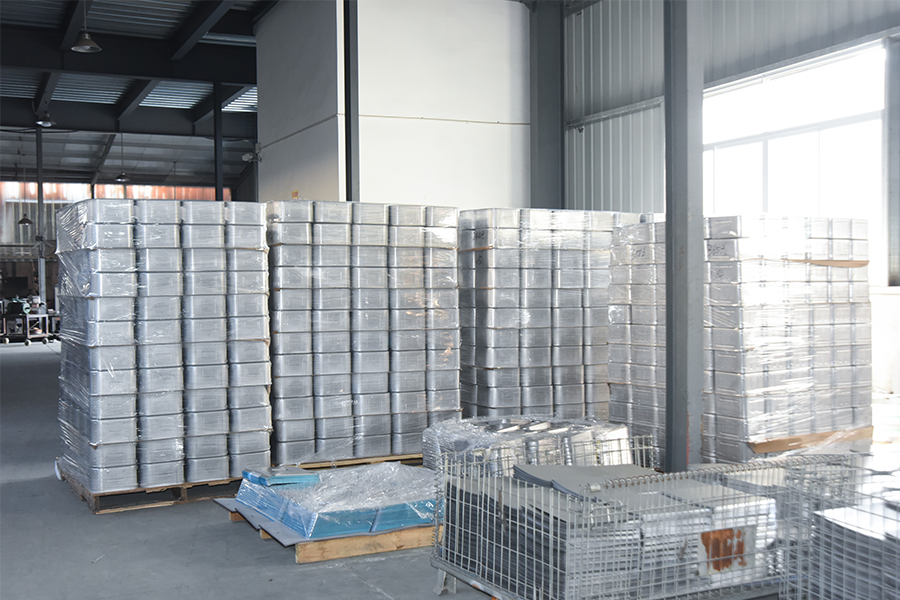
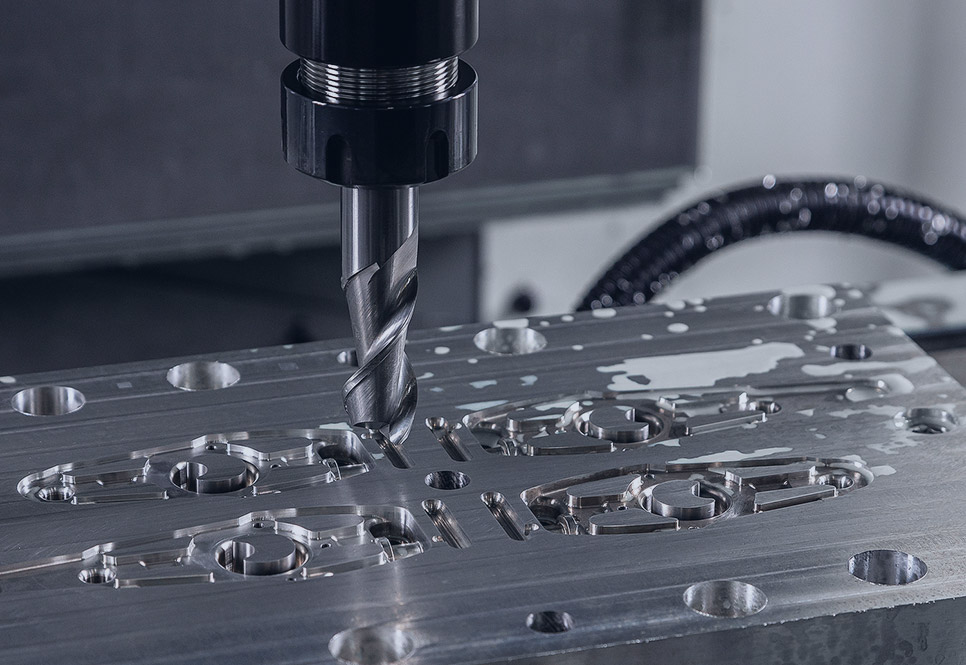
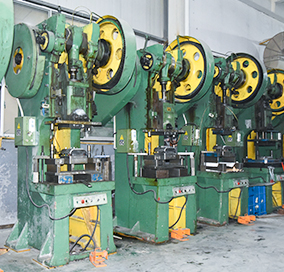
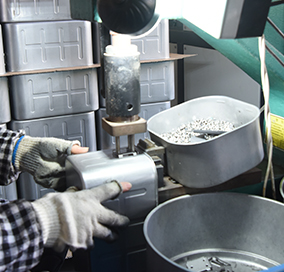
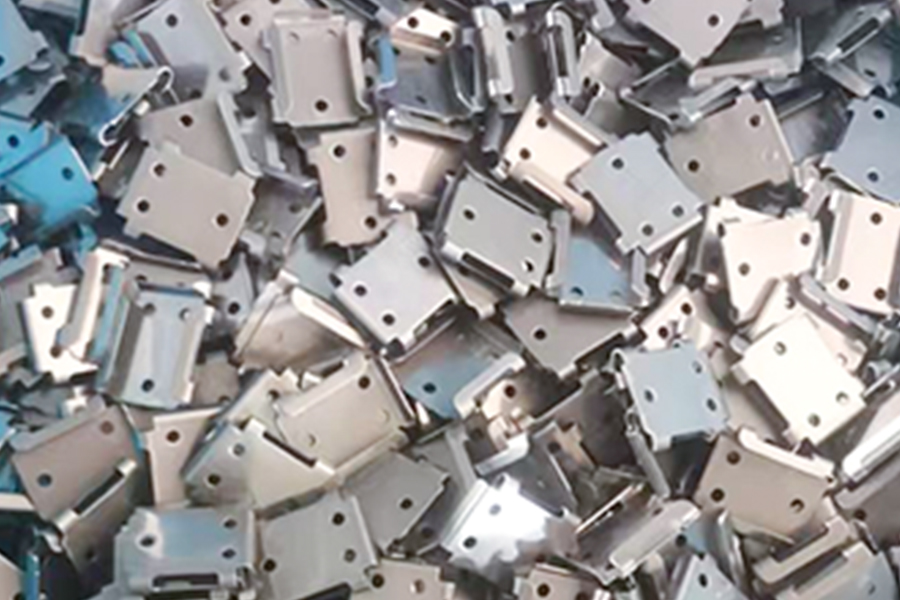
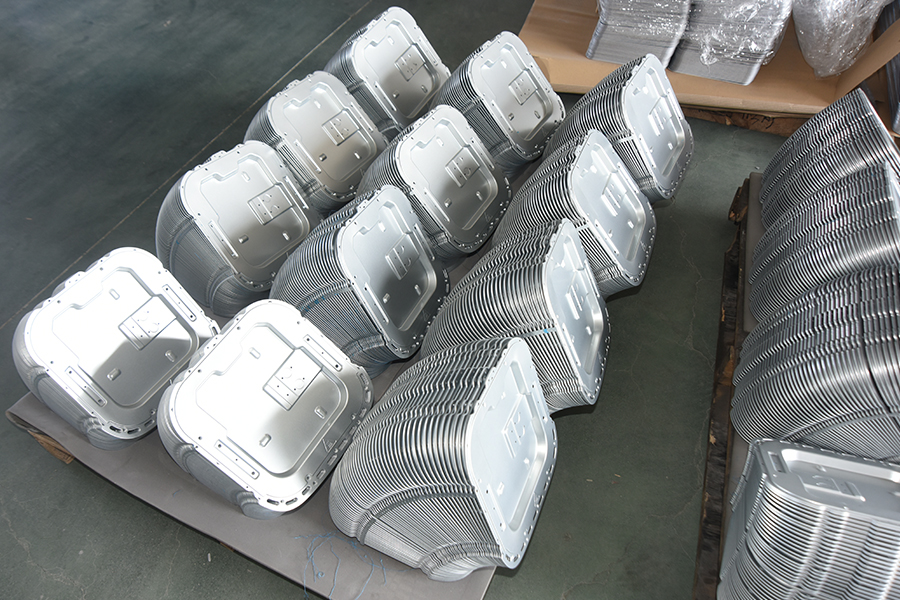
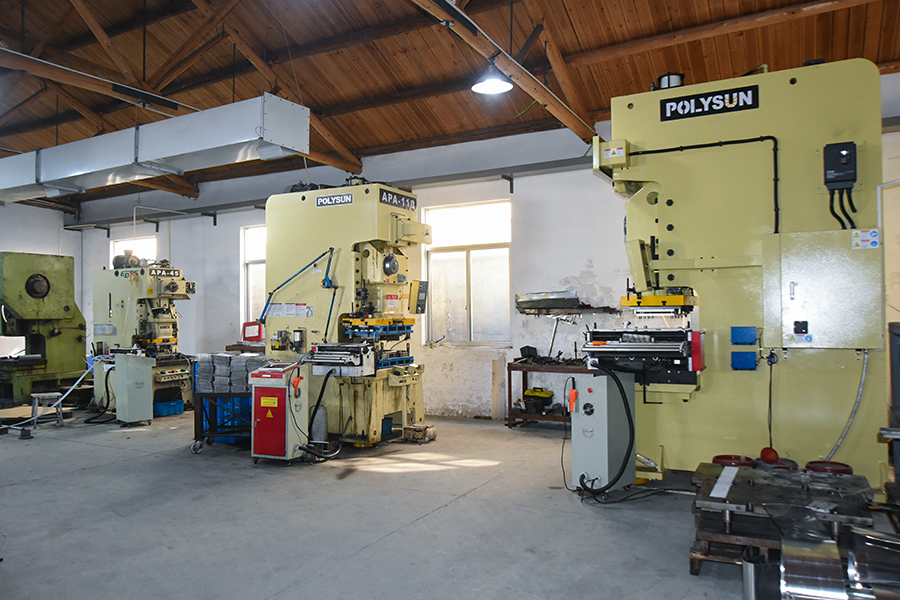
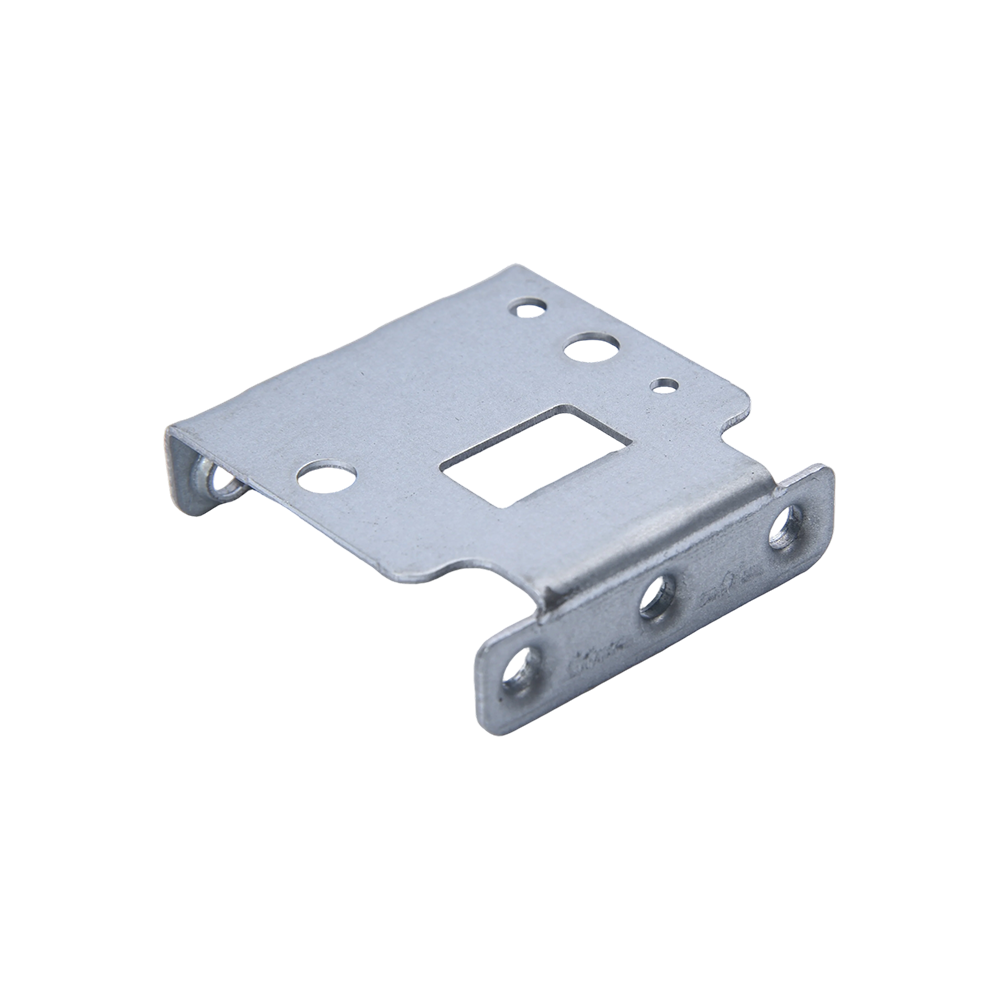
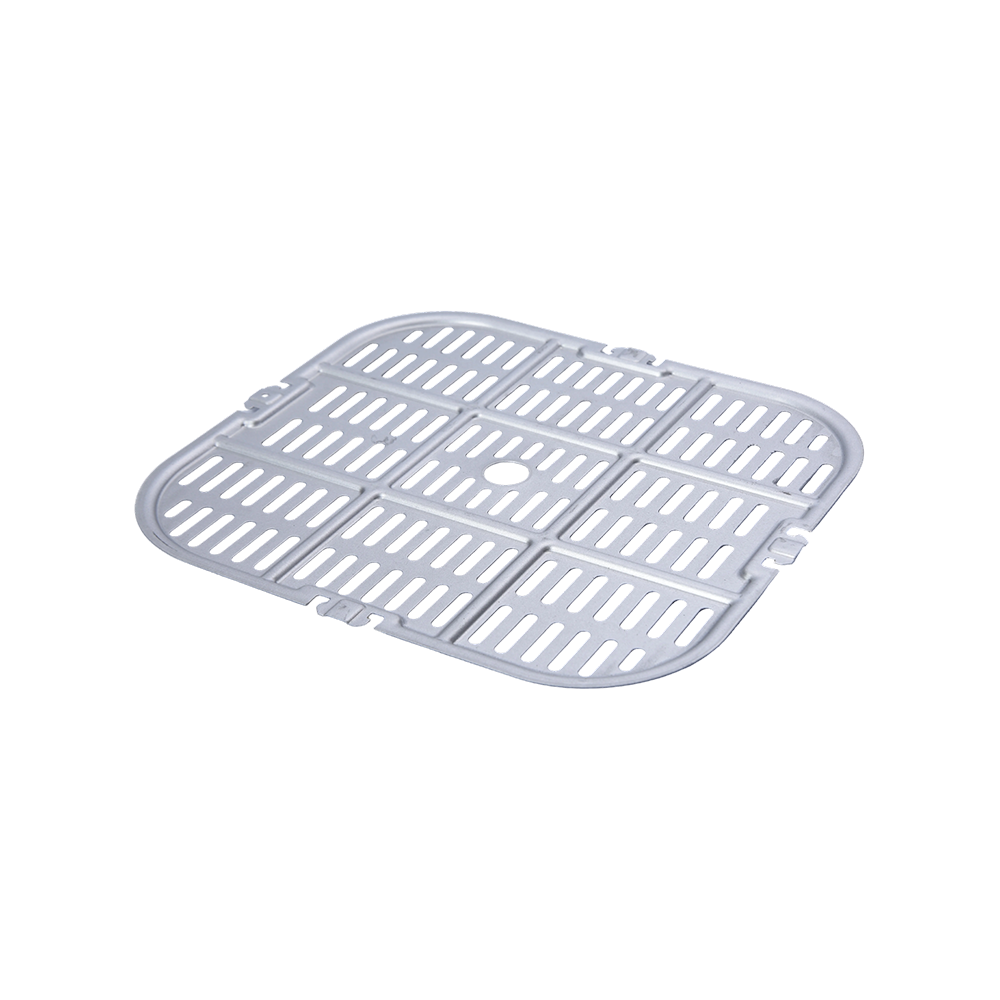
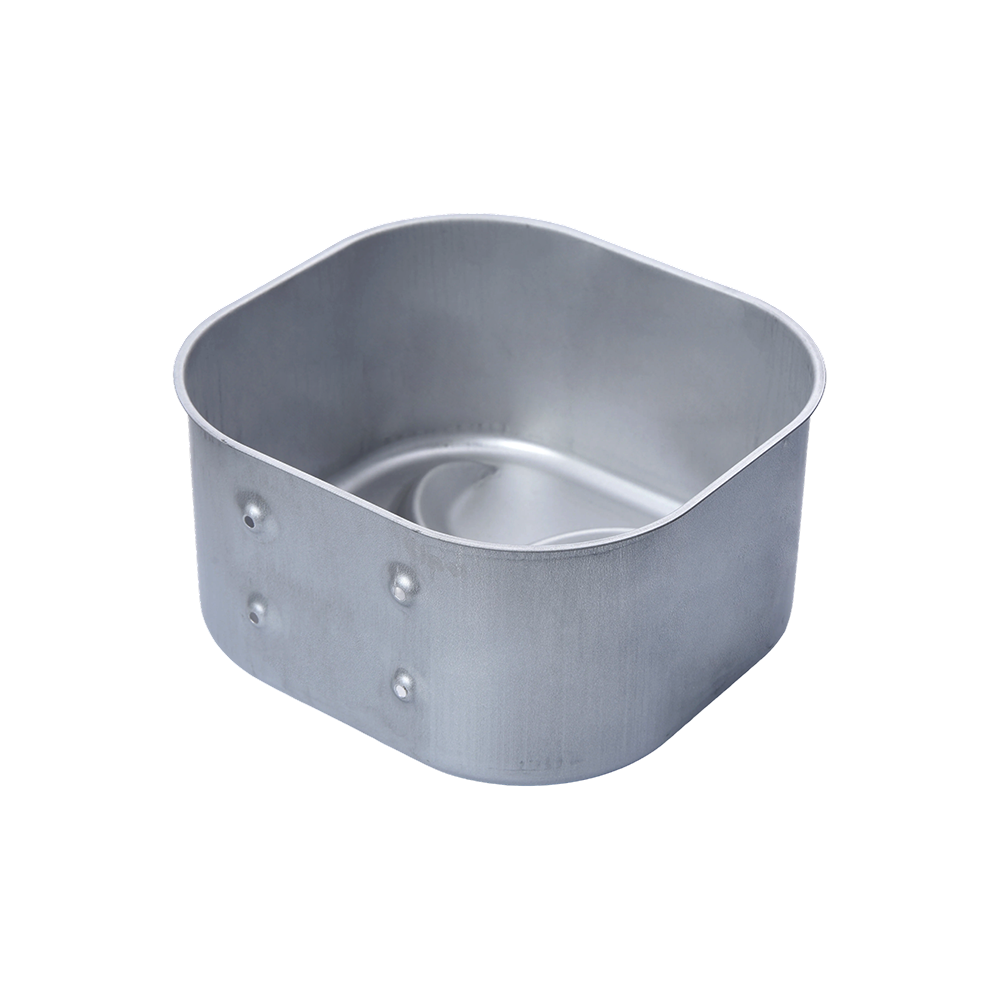
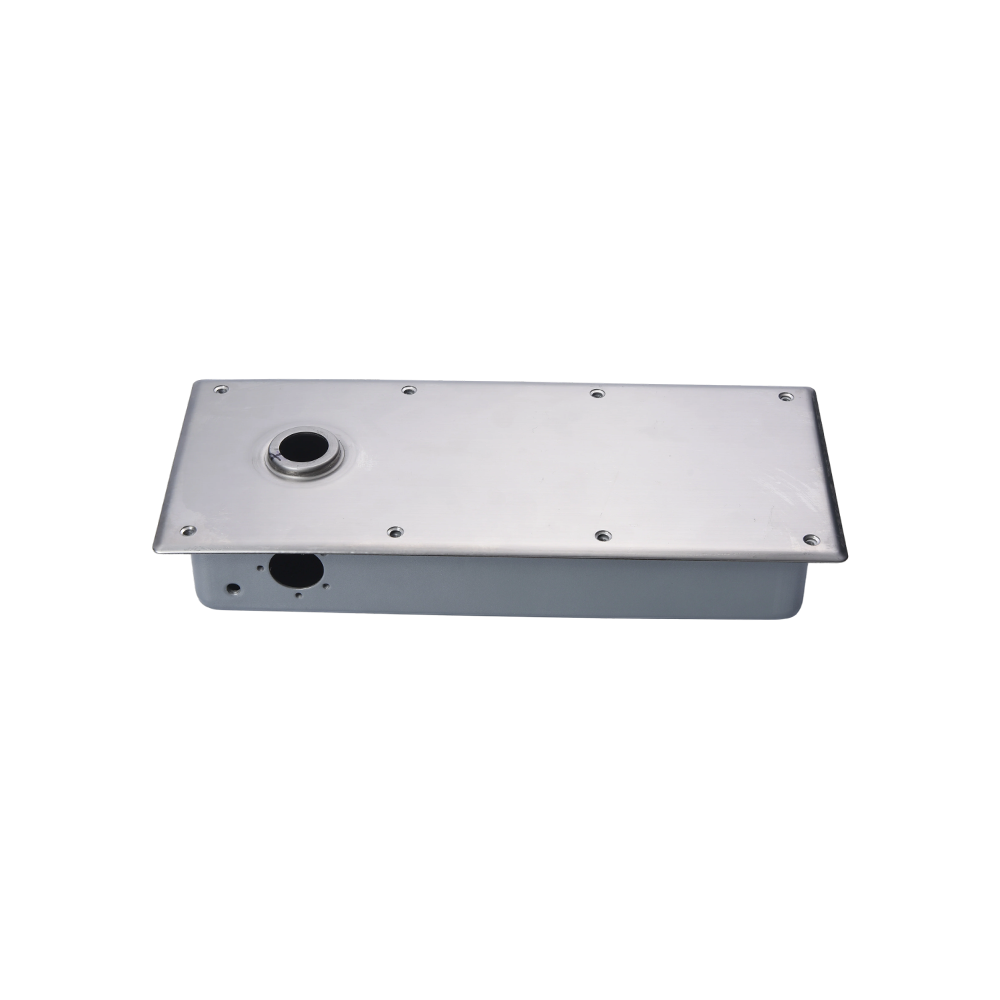
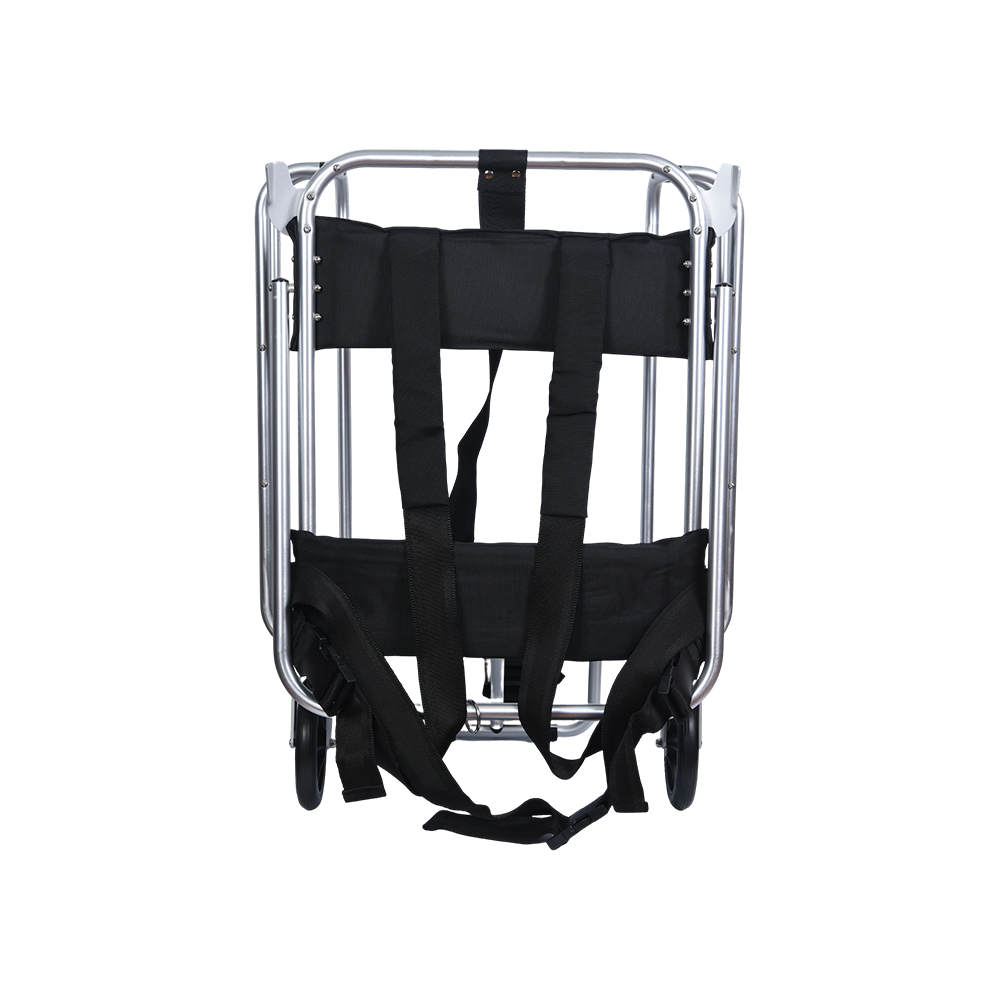
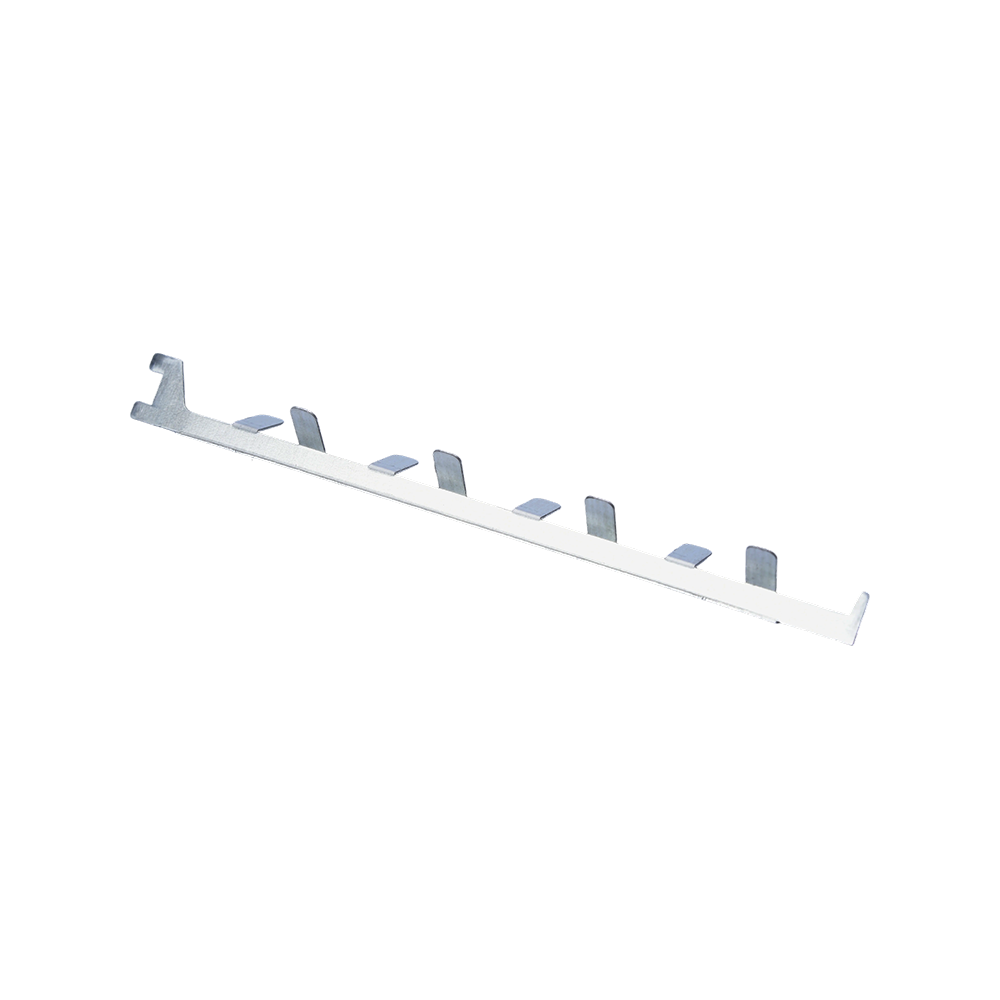
Листовой металл — один из тех материалов, которые незаметно скрепляют повседневную жизнь. Лоток внутри фритюрницы, кронштейн за бампером автомобиля, корпус ноутбука, панель бытового обогревателя — каждый из них начинал свою жизнь как плоский лист стали или алюминия. Поэтому, когда кто-то спрашивает, как изготавливается листовой металл, на самом деле стоит дать два ответа: как на заводе производится сам плоский лист и как из этого листа позже формируются детали, которые люди фактически используют. Мы потратили более двадцати лет на вторую половину этой истории, и вот как обе половины сочетаются друг с другом. Как на самом деле изготавливается плоский лист металла Плоский лист стали не начинается плоским. Он начинается с лужи расплавленного металла, и все, что происходит потом, связано с его сжатием, охлаждением и раскатыванием во что-то достаточно однородное, чтобы быть полезным. Плавка и литье Переработанный стальной лом и сырое железо плавятся в электродуговой печи, а плавление регулируется до тех пор, пока содержание углерода, марганца и любых легирующих элементов не окажется в узком целевом диапазоне. Алюминиевые и медные сплавы следуют одной и той же логике в разных печах. Затем расплавленный металл заливают в МНЛЗ или кристаллизатор и дают ему затвердеть в виде сляба — толстого блока глубиной 200 мм и более. Горячая прокатка Плиту повторно нагревают до тех пор, пока она не начнет светиться, а затем пропускают вперед и назад через ряд роликов, которые с каждым проходом сжимают ее все тоньше и длиннее. Поскольку температура металла остается выше температуры рекристаллизации, кристаллическая структура продолжает реформироваться, а материал остается мягким и работоспособным. К концу линии эта толстая плита превратилась в рулон толщиной всего несколько миллиметров. Холодная прокатка и отжиг Когда для применения требуется более строгий допуск по толщине и более чистая поверхность, горячекатаный рулон проходит через стан холодной прокатки при комнатной температуре. Холодная обработка приводит к закалке металла, что полезно позже, но неудобно сейчас, поэтому катушку отжигают — нагревают до заданной температуры и медленно охлаждают — чтобы вернуть пластичность. Покрытие, резка и упаковка Некоторые рулоны травят и смазывают маслом, другие окунают в расплавленный цинк, чтобы получить оцинкованный лист, а некоторые оставляют без покрытия для последующей покраски. Затем широкий основной рулон разрезается до ширины, с которой может справиться пресс клиента, плотно наматывается и отправляется с защитой кромок, поэтому первый метр материала не хуже предыдущего. Как листовой металл становится готовой деталью Как только катушка попадает к производителю, цель проста: превратить плоскую полосу в трехмерную деталь, которая подойдет, удержится и прослужит долго. На практике это означает последовательность операций, и порядок имеет почти такое же значение, как и машины. Резка и вырубка Контур детали должен существовать до того, как произойдет что-то еще. Длинные партии обычно проходят через вырубную матрицу, которая выбивает весь профиль из полосы за один ход, тогда как прототипы и короткие партии, скорее всего, подвергаются лазерной, плазменной резке или резке. То, как заготовка расположена на катушке, определяет, сколько материала будет потрачено впустую, поэтому раскрою уделяется внимание на ранних этапах каждого проекта. Штамповка и перфорация Отверстия, прорези, жалюзи и зенковки обычно добавляются с помощью пуансонов, а не вырезаются по одному. В прогрессивном штампе полоса проходит через ряд станций, каждая из которых добавляет один элемент, пока готовая часть не выпадет на дальнем конце. Это быстрый, воспроизводимый и, как правило, самый дешевый вариант за деталь при наличии инструментов. Наши инженеры собрали всю последовательность действий в пошаговом руководстве по как работает штамповка металла если хочешь подробностей. Гибка Гибочный тормоз толкает лист вниз в V-образную матрицу, создавая прямой и контролируемый изгиб. Практическое правило заключается в том, что внутренний радиус изгиба не должен быть намного меньше толщины материала, иначе внешняя поверхность растрескается. Каждый металл также слегка пружинит назад, когда пуансон поднимается, поэтому инструмент настроен на перегиб на рассчитанную величину. Глубокий рисунок Глубокая вытяжка берет плоскую заготовку и втягивает ее в чашку или коробку с помощью пуансона и матрицы, позволяя металлу течь внутрь, а не просто растягиваться. Детали глубже их собственного диаметра часто требуют нескольких вытяжек с промежуточным отжигом для облегчения наклепа. Типичный результат — прямоугольный контейнер с крышкой: бесшовные стенки, плоское дно и бортик, который позволяет аккуратно разместить крышку. Прямоугольный контейнер глубокой вытяжки с подходящей крышкой Бесшовный цельный контейнер глубокой вытяжки с надежно закрывающейся крышкой, подходящий для пищевой промышленности, медицинского хранения и лабораторных условий. Посмотреть продукт → Соединение и сборка Некоторые части готовы в тот момент, когда выходят из печати; большинство из них нет. На этом этапе выполняются контактная точечная сварка, клепка, заклинивание, клеевое соединение и запрессовка крепежных деталей, и последовательность действий планируется таким образом, чтобы последующие операции никогда не искажали то, что уже было выровнено. Отделка Удаление заусенцев стоит на первом месте, потому что острая кромка — это одновременно проблема безопасности и проблема сборки. После этого деталь может быть отполирована, покрыта порошковой краской, оцинкована, анодирована или окрашена, в зависимости от того, нужна ли ей устойчивость к коррозии, электропроводность или просто чтобы заглянуть прямо внутрь готового продукта клиента. Какой процесс подходит для какой работы Правильный процесс редко является вопросом мнения. Обычно все сводится к объему, геометрии и допуску, который действительно необходим сборке. Краткое сравнение процессов обработки листового металла, которые мы чаще всего выполняем в нашем цехе. Процесс Как это работает Лучше всего подходит для Стоимость оснастки Гашение Матрица пробивает весь контур за один ход. Плоские детали большого объема Высокий Лазерная резка Сфокусированный луч следует по запрограммированному пути. Прототипы и короткие серии Нет Штамповка Пуансоны добавляют отверстия и прорези по мере продвижения полосы. Повторяющиеся рисунки отверстий Умеренный Гибочный пресс Пуансон прессует лист в V-образную матрицу. Кронштейны, панели, шасси Низкий Глубокий рисунок Пуансон втягивает заготовку в полость матрицы. Чашки, контейнеры, корпуса Высокийer Прогрессивная штамповка Несколько станций работают в одном цикле прессования Сложные детали в объёме Высокийest Почему материал так же важен, как и процесс Две детали могут иметь один и тот же рисунок и вести себя совершенно по-разному, поскольку сплав и отпуск часто определяют, треснет ли изгиб или порвется вытянутая стенка. Вот материалы, к которым мы обращаемся чаще всего: Холоднокатаная сталь, такая как SPCC, для обычных кронштейнов, крышек и корпусов, которые будут окрашены или покрыты металлом. Оцинкованная сталь, для которой важна устойчивость к коррозии и деталь будет использоваться на открытом воздухе или во влажных помещениях. Нержавеющая сталь 304 или 430 для кухонь, инструментов и оборудования, которые должны оставаться чистыми и не ржаветь — распространенный выбор для штампованные детали из нержавеющей стали . Алюминий 1060 и 5052, когда вес важнее, чем грубая прочность, и деталь должна естественным образом противостоять коррозии. Медь, латунь и фосфористая бронза, когда деталь должна проводить электричество или тепло и иметь жесткие допуски. Где оказываются детали из листового металла Работа в автомобилестроении – самая требовательная сфера профессии. Штампованный кронштейн кузова или усиление должны сохранять свою форму в течение многих лет вибрации, перепадов температур и дорожной соли, что означает жесткие допуски, проверенные сертификаты материалов и процесс штамповки, который повторяет тот же результат на десятитысячном ходе, что и на первом. Прецизионные штампованные детали из листового металла для автомобильной промышленности Автомобильные детали, изготовленные прецизионной штамповкой, рассчитаны на долговечность и устойчивость к коррозии, имеют настраиваемые размеры, формы и виды обработки поверхности, такие как полировка и гальваническое покрытие. Посмотреть продукт → Кухонная техника – это более бережная среда, но неумолимая с точки зрения внешнего вида. Детали должны быть аккуратно подогнаны, сидеть ровно, противостоять пару и жиру и выдерживать ежедневную чистку без появления пятен ржавчины или острых краев. Как мы подходим к работе с листовым металлом У нас есть фабрика площадью 5000 квадратных метров в Юяо с несколькими штамповочными цехами, и мы производим металлические компоненты с 2000 года. Большая часть того, что выходит из нашего цеха, — это работа по индивидуальному заказу: клиент присылает чертеж или образец, мы вместе прорабатываем выбор материала и процесса, создаем прототип и только потом приступаем к производству. Такой OEM и ODM-метод работы подходит для всего: от мелких прецизионных деталей до контейнеров более глубокой вытяжки и компонентов бытовой техники, включая кухонные аксессуары, такие как перфорированные контейнеры и сменные лотки. Противень для выпечки в аэрогриле с перфорированной поверхностью Аксессуар для кухонного прибора с перфорированной или сетчатой поверхностью для циркуляции воздуха, который помогает равномерно запекать, готовить на гриле и жарить продукты, а также легко очищать их. Посмотреть продукт → Что мы проверяем перед отправкой Хорошая штамповка в основном зависит от последовательности, а последовательность достигается за счет проверки в нужные моменты, а не только в конце: Входной рулон проверяется на толщину, твердость и состояние поверхности, прежде чем он попадет в пресс. Первая проверка изделия подтверждает, что инструменты, припуски на изгиб и положения отверстий соответствуют чертежу. Текущие проверки обнаруживают отклонения на ранней стадии, пока детали еще находятся на машине, а не в коробке. Оцениваются высота заусенцев, плоскостность и качество кромки, поскольку от них зависит, насколько хорошо собираются детали и насколько безопасно с ними обращаться. Техническое обслуживание инструментов осуществляется по графику, поскольку изношенный пуансон создает проблемы задолго до того, как он полностью выйдет из строя. Отчеты о размерах и образцы деталей отправляются вместе с поставкой, поэтому принимающая группа знает, чего ожидать. Так как же изготавливается листовой металл? Все начинается с расплавленного металла, скатанного в рулон точной толщины и предсказуемого состояния. Затем его разрезают, перфорируют, сгибают, рисуют, соединяют и обрабатывают, пока он не станет чем-то, что можно будет держать и устанавливать. Ни одна половина этого пути не является гламурной, но правильное выполнение обеих половинок — это именно то, что отличает часть, которая просто подходит, от части, которая длится долго. Если у вас на столе есть рисунок, и вы не уверены, какой маршрут имеет смысл, обычно лучше всего начать с этого разговора. .article-section table{display: table!important;border-collapse:collapse;width:100%;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}


 English
 русский
 Español
 عربى