


 English
 русский
 Español
 عربى

Как рассчитать припуск на изгиб: полное руководство по изготовлению листового металла
Как рассчитать припуск на изгиб: полное руководство по изготовлению листового металла
Допуск на изгиб — это одно из тех чисел, которое незаметно определяет, подойдет ли деталь из листового металла с первого раза или ее придется дорабатывать в цехе. Если вы когда-либо смотрели на развертку и задавались вопросом, сколько материала добавить на линию сгиба, это руководство шаг за шагом проведет вас через расчет. Мы потратили более двадцати лет на изготовление металлических компонентов для производителей автомобилей, бытовой техники и кухонного оборудования, поэтому представленные здесь формулы — это не просто теория из учебника. Они используются каждый день для производства компонентов, соответствующих жестким допускам и реальным срокам производства.
Что такое допуск на изгиб?
Допуск на изгиб (BA) — это длина дуги нейтральной оси, измеренная через область изгиба. Когда плоский металлический лист сгибается, материал на внешней стороне изгиба растягивается, а материал на внутренней стороне сжимается. Между этими двумя зонами лежит нейтральная ось — плоскость, сохраняющая свою первоначальную длину во время формовки. Расстояние вдоль этой нейтральной оси поперек изгиба — это ваш припуск на изгиб.
Без этого значения вы не сможете определить правильный размер плоской заготовки. Если припуск слишком мал, готовая деталь окажется короче, чем предполагалось. Если он слишком большой, нужно будет подрезать края. Вот почему точный расчет допусков на изгиб является основой любого успешного проекта из листового металла, от простых кронштейнов до наших металлические гибочные детали .
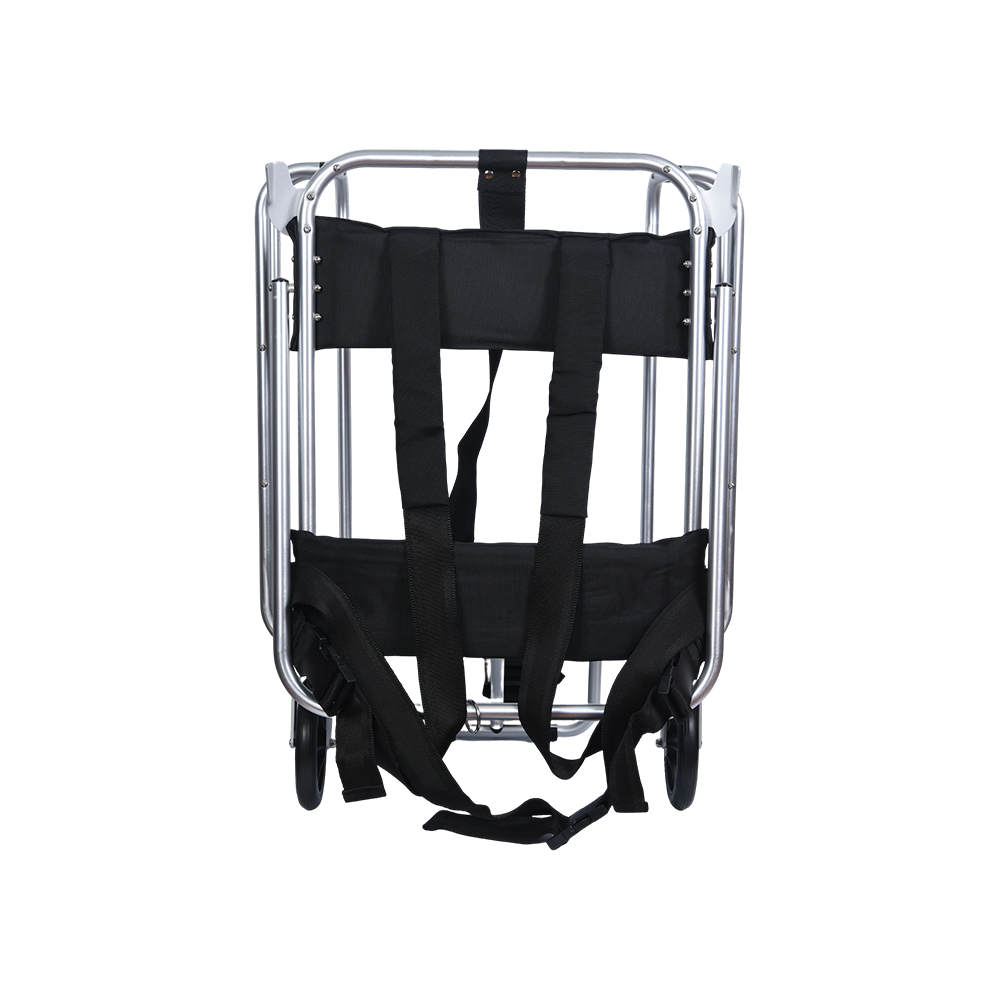 Изогнутый металлический компонент с тканевым ремешком для точной сборки Эта прочная изогнутая часть с ремешком из противоскользящей ткани подходит для машинного, автомобильного и туристического снаряжения. Его точная конструкция обеспечивает легкую интеграцию, но точный допуск на изгиб имеет жизненно важное значение для правильного выбора размера. Посмотреть продукт →
Формула допуска на изгиб
Стандартная формула, используемая в промышленности листового металла:
ВА = (π/180) × А × (R К × Т)
Где:
- А — угол изгиба в градусах.
- R — внутренний радиус изгиба.
- К – К-фактор.
- Т – толщина материала.
К-фактор учитывает смещение нейтральной оси от материального центра. Это эмпирическое значение, которое меняется в зависимости от типа материала, толщины и метода формования. В качестве отправной точки многие производители используют K = 0,44 для гибки мягкой стали на воздухе, когда внутренний радиус близок к толщине материала.
Пошаговый пример расчета
Давайте применим формулу к обычному сценарию. Предположим, вы сгибаете стальной лист толщиной 2 мм под углом 90° с внутренним радиусом 3 мм. Для этого материала и инструмента примите К-фактор равным 0,44.
ВА = (π/180) × А × (R К × Т)
БА = 0,017453×90×(3 0,44×2)
БА = 0,017453 × 90 × (3 0,88)
БА = 0,017453×90×3,88
БА = 1,5708 × 3,88
БА = 6,09 мм
Значит припуск на этот изгиб составляет 6,09 мм. Чтобы найти длину плоской заготовки, вам следует добавить это значение к прямым участкам детали, вычитая все внешние отступы, если вы работаете с методом вычета изгиба. Та же формула работает для любого угла, при условии, что вы сохраняете одинаковые единицы измерения радиуса и толщины.
Допуск на изгиб и вычет за изгиб
При проектировании листового металла допуск на изгиб и вычет на изгиб часто путают. Припуск на изгиб — это длина дуги, добавляемая к развертке с учетом материала на изгибе. С другой стороны, вычет изгиба — это сумма, вычитаемая из суммы внешних размеров двух фланцев, чтобы получить одинаковую длину в плоском виде. Оба метода работают, и многие САПР позволяют переключаться между ними. Главное, чтобы ваши уравнения были последовательными.
Например, если у вас есть два фланца с внешними размерами L1 и L2, длину плоской заготовки можно выразить как L1 L2 - BD, где BD — вычет за изгиб. Связь между BA и BD становится важной, когда вы импортируете модель детали в программу моделирования гибки или в программу листогибочного пресса с ЧПУ. Использование одного и того же К-фактора для обоих гарантирует точность развертки.
Значения К-фактора и существенные соображения
Выбор правильного К-фактора так же важен, как и применение формулы. На значения влияют твердость материала, метод гибки, радиус инструмента, а также то, следует ли изгиб направлению прокатки или пересекает его. В таблице ниже показаны типичные диапазоны для распространенных материалов, но их всегда следует проверять с помощью испытательных изгибов.
| Материал | Диапазон К-фактора | Типичная начальная точка изгиба воздуха |
|---|---|---|
| Мягкая сталь | 0,33 – 0,45 | 0.44 |
| Нержавеющая сталь | 0,30 – 0,40 | 0.38 |
| Алюминий | 0,40 – 0,46 | 0.44 |
| Медь и латунь | 0,35 – 0,50 | 0.47 |
Эти диапазоны не являются универсальными. Например, листогибочный пресс с полированным пуансоном может иметь немного другой К-фактор, чем штамп с изношенным радиусом. Таблица дает вам практическую отправную точку, но наиболее надежный подход — выполнить изгиб небольшого образца и измерить результат перед программированием производственного цикла.
На производстве мы используем этот метод проверки для каждого нового набора инструментов. Именно поэтому наш прецизионные штампованные детали из металла выходят последовательно в пределах допуска.
Практические советы для производства
Правильный расчет припуска на изгиб экономит время, материал и нервы. Вот несколько советов, которые мы извлекли из производственного цеха, формируя простые кронштейны и сложные ограждения на протяжении многих лет.
- Проверьте фактический внутренний радиус. Радиус в вашей CAD-модели может не совпадать с радиусом, созданным инструментом. Измерьте реальный радиус и используйте его в формуле.
- Используйте последовательную таблицу вычета изгибов. После того как вы проверили К-факторы для своих материалов, сохраните их в общей таблице, чтобы оценщики и программисты использовали одни и те же значения.
- Учитывать пружинение. Большинство материалов слегка пружинят после сброса давления. Возможно, вам придется слегка наклониться, и это изменит эффективный угол изгиба, используемый в формуле.
- Следите за направлением волокон. Изгиб параллельно волокну прокатки может привести к растрескиванию, особенно на острых радиусах. К-фактор остается полезным, но метод формования, возможно, придется изменить.
- Содержите инструмент в чистоте. Небольшие заусенцы или сколы на поверхности штампа могут изменить поведение при изгибе и сделать расчет допуска на изгиб менее точным.
Многие компоненты, которые мы производим, представляют собой плоские заготовки, которые вырезаются, формуются и иногда собираются с дополнительными приспособлениями. Особенно это касается штампованных деталей, включающих операции гибки. Используемый вами метод расчета будет влиять на каждый последующий этап: от того, как деталь сидит в штампе, до того, как она ведет себя в конечном продукте.
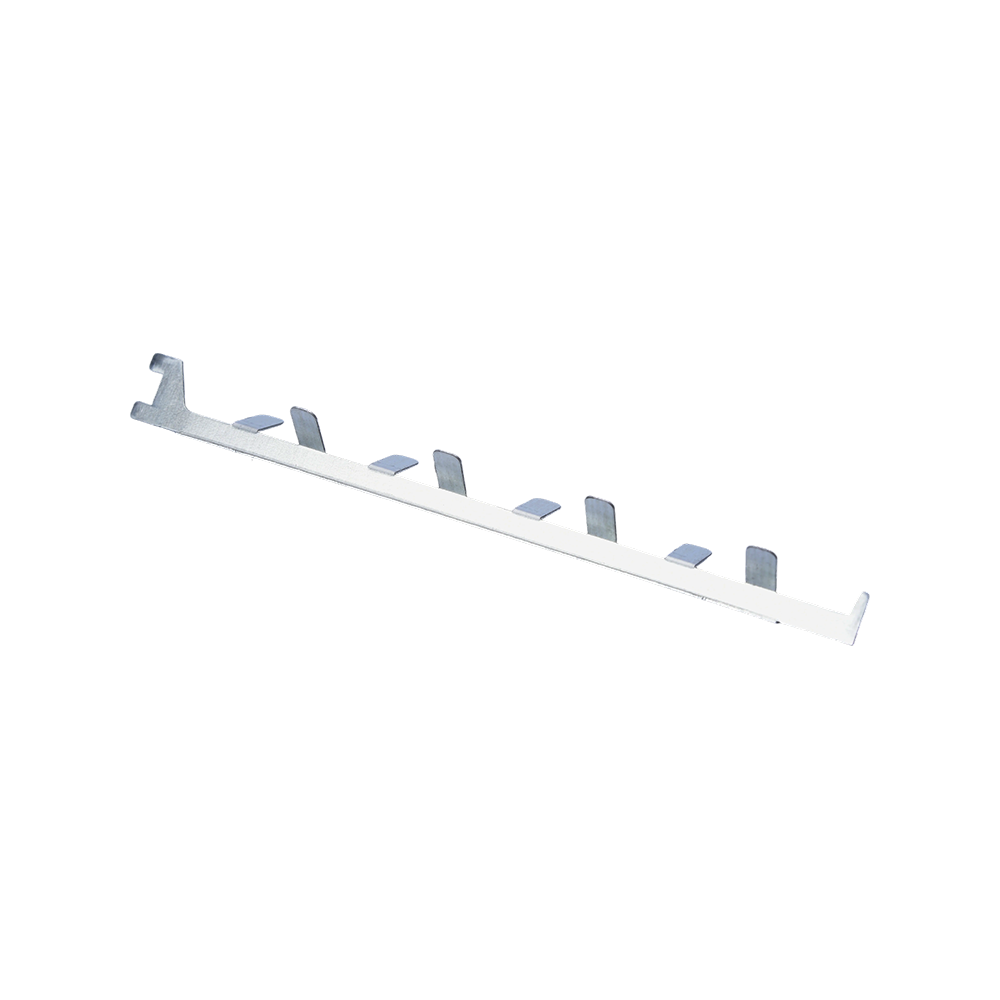 Настраиваемые гибкие штампованные полосы для обеспечения гибкости в промышленности Эти устойчивые к ржавчине полосы обеспечивают гибкость и прочность для различных конструкций. Доступны нестандартные длина, толщина и отделка, однако при их формовании необходима правильная проверка К-фактора. Посмотреть продукт →
Распространенные ошибки, которых следует избегать
Одна из наиболее частых ошибок при расчете допуска на изгиб — использование фиксированного К-фактора для каждого материала и радиуса. Одно значение может подойти для одного задания, но не подойдет для другого. Всегда проверяйте К-фактор при пробном изгибе, особенно при изменении толщины материала или радиуса изгиба.
Другая ошибка — игнорирование разницы между внутренним радиусом в модели САПР и фактическим радиусом, создаваемым инструментом. При гибке на воздухе внутренний радиус часто определяется шириной отверстия матрицы, а не кончиком пуансона. Если вы введете в формулу расчетный радиус, допуск на изгиб может отличаться на небольшую, но значимую величину.
Наконец, не забудьте учесть ориентацию изгиба относительно направления прокатываемого зерна. Материал с более низким К-фактором поперек волокон может вести себя иначе, чем материал, согнутый параллельно ему. Формула по-прежнему полезна, но параметры формования, возможно, придется скорректировать, чтобы избежать растрескивания или несоответствия углов.
Заключительные мысли
Расчет допуска на изгиб не станет сложным, если вы понимаете переменные. Начните с разумного К-фактора, проверьте его с помощью тестовых изгибов и последовательно применяйте формулу. Небольшие усилия, которые вы приложите к точному припуску на изгиб, окупятся меньшим количеством бракованных деталей, более плавным производством и более красивым конечным продуктом.
Если вы работаете над новой деталью из листового металла и вам нужен производитель с опытом гибки, штамповки и глубокой вытяжки, наша команда инженеров готова помочь. Мы производим нестандартные компоненты на основе вашей распечатанной или CAD-модели и проверяем правильный припуск на изгиб перед обрезанием любого инструмента.
Получайте свежие обновления по электронной почте
Мы обещаем, что никогда не будем раскрывать ваш адрес электронной почты, и вы можете отказаться от этого в любое время.
-
Быстрые ссылки
Главная О нас Продукция Услуга Новости Свяжитесь с нами -
Список продукциий
Глубоковытянутые детали Штампованные детали Гнутые детали Аксессуары для кухонной техники Автомобильные штампованные детали -
О нас
Завод Сертификаты и награды ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ -
Новости
Новости компании Новости отрасли -
Свяжитесь с нами
Адрес: Южная сторона дороги Шунке, научно-технический промышленный парк Янмин, город Юяо, провинция Чжэцзян, Китай Тел: +86-13905842349/+86-13738485724 Электронная почта: hongli@hl-stamping.com
