


 English
 русский
 Español
 عربى

Как согнуть листовой металл: полное практическое руководство для получения точных результатов
Как согнуть листовой металл: полное практическое руководство для получения точных результатов
Гибка листового металла – один из важнейших процессов в металлообработке. Он превращает плоский лист стали, алюминия или меди в кронштейны, корпуса и детали конструкции, которые скрепляют узлы. Независимо от того, разрабатываете ли вы новый продукт или управляете небольшим производственным цехом, знание того, как правильно сгибать листовой металл, сэкономит время, материал и нервы. Сделайте это неправильно, и вы увидите потрескавшиеся углы, неровные углы и детали, которые не подходят друг к другу. Сделайте все правильно, и каждый компонент снимется с листогибочного пресса и будет готов к сборке.
Понимание основ гибки листового металла
Гибка работает по простой идее: пуансон вдавливает лист в матрицу, и металл принимает постоянную форму по прямой линии. Однако на практике несколько переменных решают, будет ли в результате деталь чистой или бракованной. Начните с основных терминов.
Основная терминология гибки
- Линия сгиба: прямая линия, по которой формируется лист.
- Внутренний радиус изгиба: радиус на внутренней стороне изгиба, заданный кончиком пуансона и отверстием штампа.
- Допуск на изгиб: длина материала, необходимая для выполнения изгиба; он определяет размер плоской заготовки.
- К-фактор: соотношение, которое определяет нейтральную ось внутри толщины материала.
- Пружинный возврат: упругое восстановление, которое слегка открывает угол после сгибания.
Эти значения напрямую влияют на размеры детали. Например, небольшая ошибка в допуске на изгиб может привести к тому, что деталь на несколько миллиметров не будет соответствовать спецификации.
Краткое описание материального поведения
Разные металлы по-разному реагируют на тормоз. Более мягкие сплавы легко сгибаются с небольшим пружинением; более твердые сорта требуют большей силы и большего радиуса.
| Материал | Формируемость | Пружинный возврат | Минимальный радиус изгиба* |
|---|---|---|---|
| Мягкая сталь | Отлично | Низкий | 0,8-1,5 х толщина |
| Нержавеющая сталь | Хорошо | Высокий | 1,5-2,5 х толщины |
| Алюминий | Хорошо | Средний | 1,0-2,0 х толщина |
| Медь | Отлично | Низкий | 0,8-1,5 х толщина |
| Латунь | Отлично | Низкий | 0,8-1,5 х толщина |
*Типичные начальные значения; сверьтесь с данными поставщика для конкретного сплава и состояния.
Что проверить, прежде чем начать сгибать
Чистый изгиб не случается случайно. Просмотрите эти четыре фактора, прежде чем пуансон коснется листа.
Толщина материала и минимальный радиус изгиба
Слишком сильный изгиб приводит к растрескиванию внешней поверхности. Каждый материал имеет минимальный радиус изгиба, обычно выражаемый кратным толщине листа. Безопасной отправной точкой является увеличение толщины в один раз для мягких металлов и в два с половиной раза для более твердых марок.
Направление зерна
Листовой прокат имеет зернистую структуру, очень похожую на древесину. Изгиб параллельно волокнам приводит к появлению трещин вдоль линии сгиба. По возможности ориентируйте изгиб поперек волокон, особенно для узких радиусов и нержавеющей стали.
Оснастка и отверстие матрицы
Острие пуансона устанавливает внутренний радиус; отверстие матрицы контролирует требуемое усилие и то, насколько острым может быть изгиб. Отверстие матрицы, в восемь-десять раз превышающее толщину материала, является надежной отправной точкой для большинства работ.
Состояние поверхности
Царапины, заусенцы и прокатная окалина становятся концентраторами напряжений во время формовки. Следите за чистотой заготовок, удаляйте заусенцы с краев и наносите тонкую смазку там, где важна видимая отделка.
Распространенные методы гибки листогибочного пресса
В гибке листового металла преобладают три метода: гибка воздухом, дно и чеканка. Каждый из них по-разному балансирует точность, стоимость инструмента и тоннаж станка.
| Метод | Как это работает | Точность | Типичное использование |
|---|---|---|---|
| Гибка воздуха | Пуансон формирует лист без полного опускания; угол зависит от глубины пуансона. | от ±0,5° до ±1° | Общее изготовление, частые настройки |
| дно | Лист прижимается к нижней части штампа, отпечатывая угол штампа на детали. | От ±0,25° до ±0,5° | Производство проходит с постоянными углами |
| Чеканка | Материал полностью сжимается между пуансоном и матрицей под действием большой силы. | От ±0,1° до ±0,25° | Высокий-precision parts, thin materials |
Пневматическая гибка является наиболее популярной, поскольку требует умеренного тоннажа и позволяет оператору корректировать угол, регулируя глубину подъема. Нижняя обработка повышает повторяемость, а чеканка обеспечивает самые жесткие допуски, но требует более тяжелого станка и более прочного инструмента. Выберите метод, который соответствует допуску на вашем чертеже и мощности вашего оборудования.
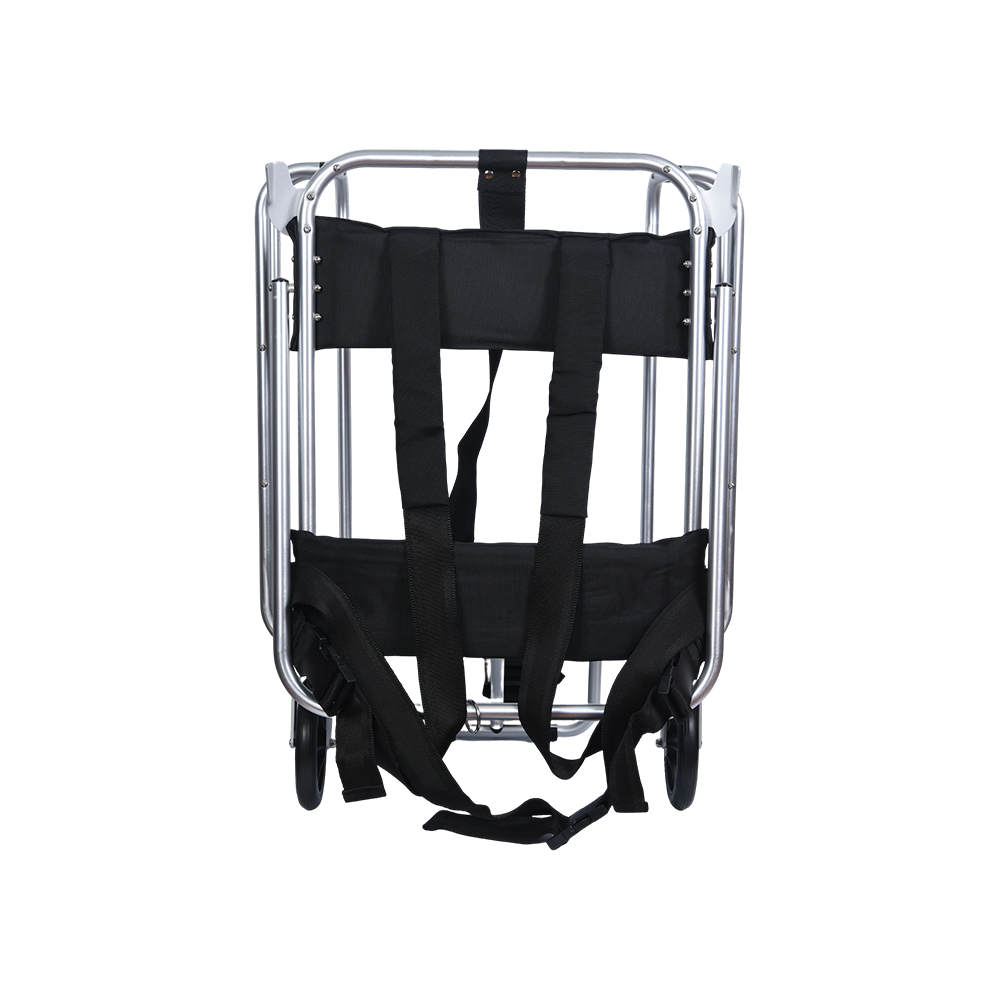 Прецизионно изогнутая металлическая деталь с прочным тканевым ремешком Этот аксессуар сочетает в себе устойчивый к коррозии изгиб и высокопрочный нескользящий ремешок, что делает его практичным выбором для промышленного и повседневного использования. Посмотреть продукт →
Шаг за шагом: как согнуть листовой металл
Эта последовательность работает как для единичных прототипов, так и для производственных партий. Точные значения меняются в зависимости от вашей машины и материала, но логика остается той же.
- Проверьте материал и толщину. Измерьте штангенциркулем и подтвердите класс. Убедитесь, что указанный внутренний радиус достижим.
- Рассчитайте припуск на изгиб. Используйте таблицу или формулу допусков на изгиб, чтобы найти длину плоской заготовки, затем отметьте линию сгиба.
- Выберите удар и умрите. Сопоставьте радиус пуансона с требуемым внутренним радиусом и выберите отверстие матрицы, примерно в восемь-десять раз превышающее толщину материала.
- Настройте листогибочный пресс. Отрегулируйте ход, задний упор и положение штока. Запрограммируйте последовательность изгиба, если ваша машина поддерживает ее.
- Проведите тестовый изгиб на металлоломе. Используйте тот же материал и толщину. Измерьте угол и отрегулируйте глубину хода, чтобы компенсировать пружинение.
- Расположите заготовку. Совместите линию сгиба с центром пуансона и прижмите деталь к заднему упору.
- Сделайте изгиб. Плавно опустите таран. Избегайте быстрых или резких движений, которые смещают деталь или оставляют следы на поверхности.
- Осмотрите результат. Проверьте угол транспортиром, найдите трещины или следы инструмента и сравните критические размеры с чертежом.
Цикл «тестирование и настройка» имеет наибольшее значение при смене материалов или инструментов. Многие цеха ведут учет значений упругости и настроек для каждого материала, что превращает будущие партии в быструю переналадку.
В производстве гибка редко является самостоятельным этапом. Детали часто подвергаются резке, штамповке и формовке, прежде чем они будут закончены. Например, штампованная заготовка может иметь гибкие элементы, позволяющие придать ей окончательную форму без отдельной операции вырубки. Эта комбинация часто встречается в кронштейнах, разъемах и корпусах.
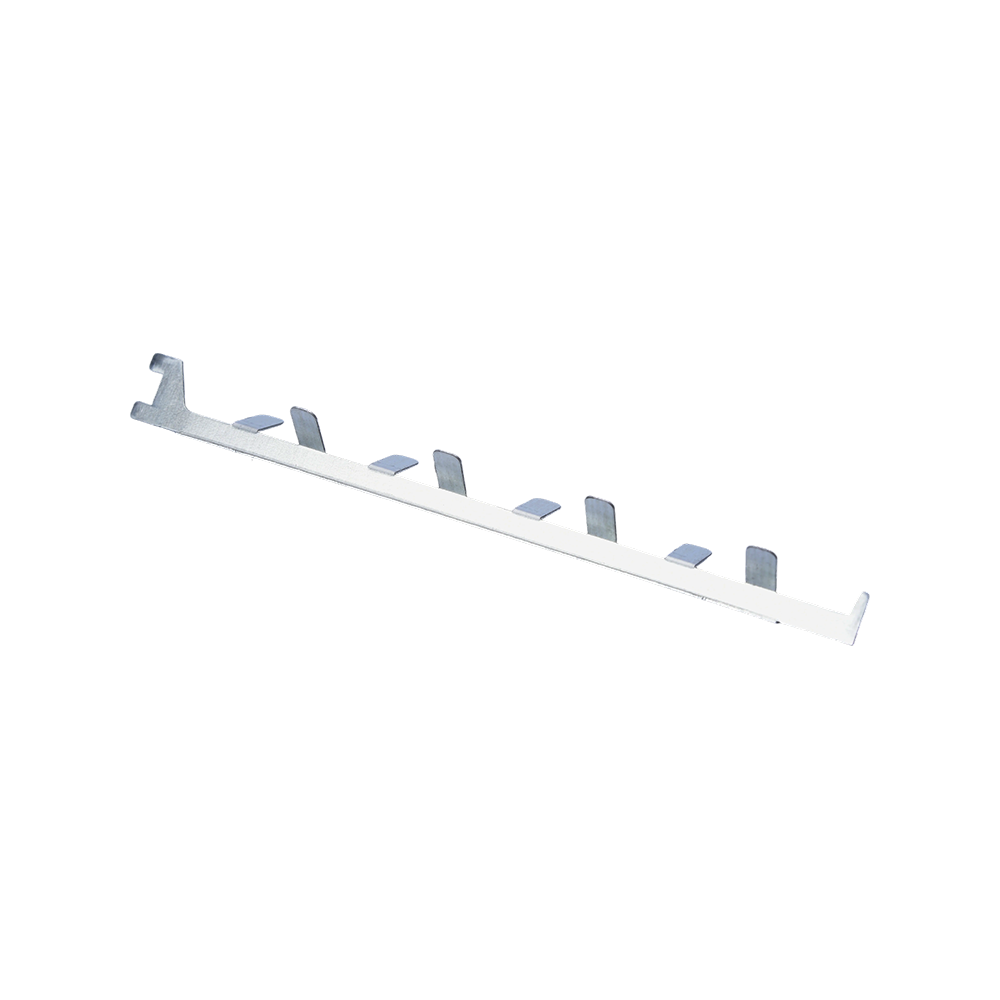 Гибкие штампованные полосы на заказ для компактной формовки Эти штампованные полосы обеспечивают гибкость и прочность, позволяя легко адаптироваться к конструкциям, устойчивы к ржавчине и нагреву — идеально подходят для кронштейнов и корпусов. Посмотреть продукт →
Распространенные ошибки при гибке и как их избежать
Большинство дефектов изгиба можно предотвратить, если знать, на что обращать внимание. Именно эти проблемы мы чаще всего видим в цехах.
- Игнорирование пружинения. Металл всегда пытается вернуться в первоначальную форму. Слегка согните слишком сильно или используйте больший радиус удара, чтобы уменьшить эффект.
- Сгибание параллельно волокнам. Это приводит к появлению трещин на внешней поверхности. Измените ориентацию макета так, чтобы линия сгиба пересекала направление прокатки.
- Использование слишком маленького радиуса изгиба. Внешняя поверхность рвется, когда радиус падает ниже минимума материала. Увеличьте радиус или переключитесь на более пластичный сплав.
- Выбор неправильного отверстия штампа. Слишком узкая матрица увеличивает тоннаж и маркирует деталь; слишком широкая матрица затрудняет контроль углов. Придерживайтесь правила восьми-десяти раз.
- Оставляя заусенцы на заготовке. Заусенцы создают точки напряжения и царапают матрицу. Перед формованием зачистите края.
- Пропуск тестового изгиба. Партии материалов и характеры различаются. Быстрая проверка на металлоломе может спасти всю партию от бракования.
Когда имеет смысл обратиться к профессиональному партнеру по производству
Чтобы хорошо сгибать листовой металл, нужно нечто большее, чем просто нажать на педаль. Для этого необходимы правильные инструменты, глубокое понимание поведения материала и дисциплинированный процесс для соблюдения допусков на протяжении всего процесса. Для многих компаний это разумная возможность построить собственными силами. Для других более разумным решением будет сотрудничество с производителем, который делает это ежедневно.
В Yuyao Hongli Optoelectronic Co., Ltd. мы занимаемся формовкой металлических деталей более двадцати лет. На нашем предприятии площадью 5000 квадратных метров расположены несколько штамповочных цехов, и мы производим гибкие детали, детали глубокой вытяжки и прецизионные штампованные детали для автомобилей, кухонной техники и промышленных предприятий. Мы поддерживаем проекты OEM и ODM, используя специальные инструменты, прототипирование и постоянный контроль качества, поэтому вы можете с уверенностью передать весь процесс формования.
Когда деталь требует нескольких операций, один поставщик обеспечивает единообразие всего. Мы регулярно совмещаем металлические гибочные детали , штамповка, глубокая вытяжка и лазерная резка металлических деталей поставлять полные компоненты в жестких пределах размеров. Меньшее количество поставщиков означает меньшую координацию и более короткие сроки выполнения заказов.
Если вам нужен кронштейн для прототипа или крупносерийная партия формованных деталей, опытные руки сделают разницу между деталями, которые выглядят правильно, и деталями, которые идеально подходят друг к другу. Основы, изложенные здесь, те же самые, которые наша команда применяет каждый день, подкрепленные возможностями станка для обработки сложной геометрии и высоких допусков.
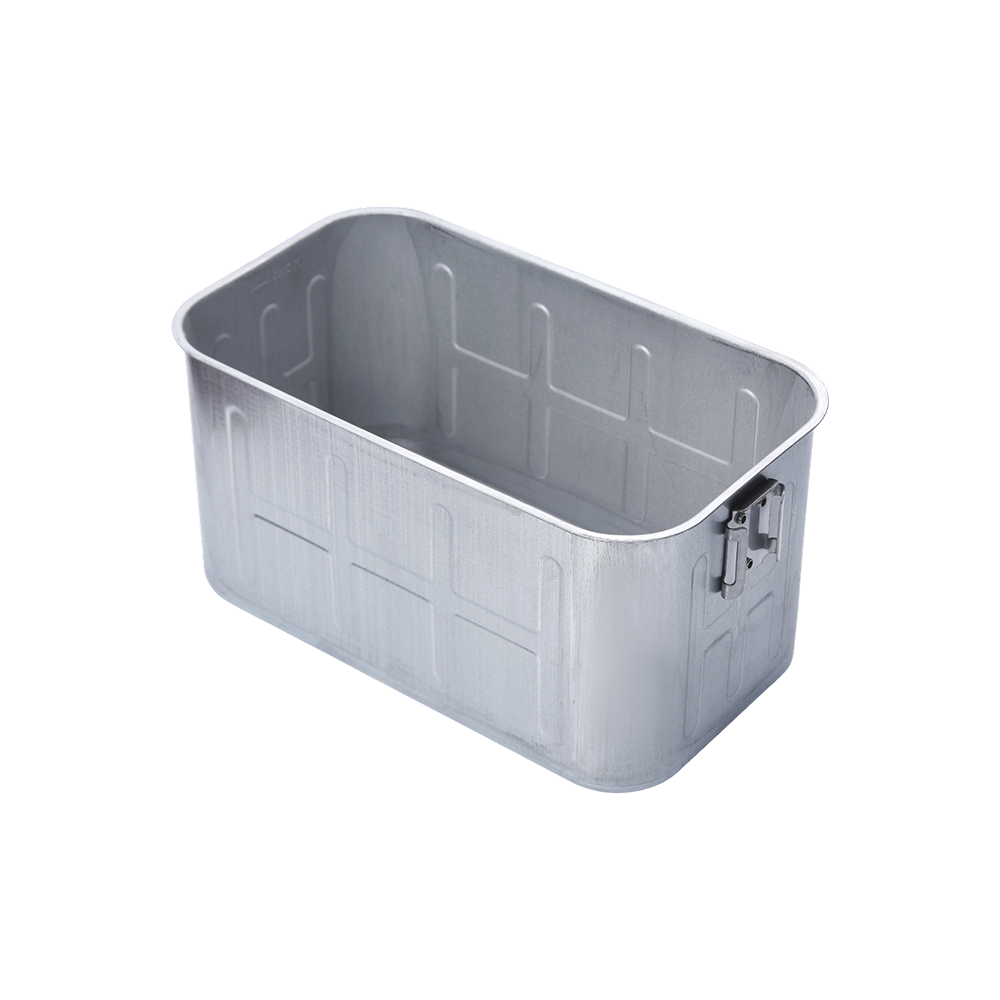 Бесшовный прямоугольный контейнер глубокой вытяжки с ручкой В этом цельном контейнере используется передовая технология глубокой вытяжки, обеспечивающая прочность и гигиену, а также настраиваемые размеры и отделка, подходящие для пищевого, медицинского или промышленного использования. Посмотреть продукт →
Получайте свежие обновления по электронной почте
Мы обещаем, что никогда не будем раскрывать ваш адрес электронной почты, и вы можете отказаться от этого в любое время.
-
Быстрые ссылки
Главная О нас Продукция Услуга Новости Свяжитесь с нами -
Список продукциий
Глубоковытянутые детали Штампованные детали Гнутые детали Аксессуары для кухонной техники Автомобильные штампованные детали -
О нас
Завод Сертификаты и награды ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ -
Новости
Новости компании Новости отрасли -
Свяжитесь с нами
Адрес: Южная сторона дороги Шунке, научно-технический промышленный парк Янмин, город Юяо, провинция Чжэцзян, Китай Тел: +86-13905842349/+86-13738485724 Электронная почта: hongli@hl-stamping.com
